Respuesta rápida
El SPC textil es el control estadístico de procesos aplicado a hilatura, tejeduría, tintorería y acabados: mide la variación de las variables críticas mientras el proceso ocurre, para distinguir la variación común —inherente y normal— de la variación especial, que tiene una causa identificable y accionable. Se apoya en cartas de control con límite superior, línea central y límite inferior, y en los índices de capacidad Cp y Cpk. Su valor está en dejar de inspeccionar producto terminado para corregir el proceso mientras todavía se puede.
El SPC textil es el control estadístico de procesos aplicado a hilatura, tejeduría, tintorería y acabados: mide la variación de las variables críticas en tiempo real para detectar desviaciones antes de que generen scrap. Su valor operativo es concreto, no teórico. Combinado con la metodología DMAIC y con datos centralizados en un ERP especializado, permite pasar de inspeccionar el producto terminado a corregir el proceso mientras ocurre.
En resumen:
- Es fundamental priorizar procesos críticos y seleccionar pocas variables clave para un monitoreo efectivo y decisiones más rápidas.
- La elección correcta de la carta de control, según la dispersión de los datos, evita falsas alarmas y diagnósticos erróneos.
- La integración del SPC con el ERP permite alertas automáticas, trazabilidad en tiempo real y reduce el trabajo manual, acelerando resultados.
- Iniciar con un piloto en un proceso crítico y con pocos indicadores facilita la validación del sistema y el retorno de inversión en menos de un año.
- La resistencia del personal y la falta de integración son los principales desafíos; la formación y la comunicación de beneficios mitigan estos obstáculos.
Tabla de contenidos
- Qué es el SPC en la producción textil y por qué importa
- Pasos prácticos para implantar SPC en planta con DMAIC textil
- Qué carta de control usar y cómo reaccionar ante una señal
- Integración de SPC con el ERP textil: la trazabilidad en tiempo real
- Casos de uso y expectativas de mejora reales
- Qué perfil de personal necesita para operar SPC en planta
- Desafíos comunes al implantar SPC textil y cómo superarlos
- Perspectiva de Datamon: prioridades y errores que evitar al desplegar SPC
- Datamon+: cómo acompañamos la implantación de SPC en fábricas textiles
- Fuentes
Qué es el SPC en la producción textil y por qué importa
El control estadístico de procesos parte de una distinción simple pero decisiva: no toda variación en una máquina o un lote significa un problema. Existe la variación común, inherente al proceso (fluctuaciones normales de humedad, tensión de hilo o temperatura de baño), y la variación especial, causada por algo identificable: una aguja desgastada, un lote de tinte fuera de especificación, un ajuste mal hecho en el bastidor. El SPC existe para separar ambas señales y actuar solo cuando corresponde.
Esa separación se visualiza con límites naturales del proceso: el límite superior de control (UCL), la línea central (CL) y el límite inferior de control (LCL). Cuando un punto cae fuera de esos límites, hay causa asignable. Cuando se mantiene dentro, el proceso es estable, aunque no necesariamente cumpla la especificación del cliente.
Las herramientas básicas para monitorizar esto incluyen:
- Cartas X̄-R y X̄-S para variables continuas medidas en subgrupos (peso, diámetro, gramaje).
- Cartas p, c y U de Laney para atributos y defectos por unidad.
- Histogramas para visualizar la forma de la distribución.
- Diagramas de Pareto para priorizar los defectos con mayor impacto.
La capacidad del proceso (Cp y Cpk) conecta esa estabilidad estadística con el resultado de negocio: mide si el proceso, además de estable, es capaz de cumplir la tolerancia especificada. Las revisiones académicas sobre SPC en manufactura textil confirman que esta disciplina se ha convertido en el estándar para monitorizar procesos multietapa y que su valor crece cuando se automatiza junto a sistemas informáticos de planta.
Pasos prácticos para implantar SPC en planta con DMAIC textil
Adaptar DMAIC (Definir, Medir, Analizar, Mejorar, Controlar) al textil no requiere reinventar la metodología, sino aplicarla con disciplina sobre los procesos que realmente generan pérdidas.
- Diagnóstico y priorización. Identifique los procesos críticos, normalmente hilatura, tejeduría, tintorería y acabados, y seleccione en cada uno de tres a cinco variables clave: peso del hilo, imperfecciones por metro, tono de color, resistencia al frote.
- Definición del plan de muestreo. Decida frecuencia, tamaño de subgrupo y la carta de control adecuada según el tipo de dato (continuo o de atributos) y su dispersión.
- Análisis de causas. Cruce los datos con diagramas de Pareto para priorizar defectos y con diagramas de Ishikawa para mapear causas raíz; cuando la relación entre variables no sea obvia, un diseño de experimentos (DOE) ayuda a confirmarla.
- Mejora mediante pilotos. Aplique los cambios en una línea o máquina concreta antes de replicarlos, documente el procedimiento estándar y forme al personal de turno en la lectura de las cartas.
- Control sostenido. Establezca planes de control con cadencias de revisión definidas y recalcule los límites cuando el proceso cambie de forma legítima (nueva materia prima, nueva receta).
Consejo profesional: no intente monitorizar todas las variables desde el primer día. Empezar con tres o cuatro indicadores de alta fidelidad por proceso, bien elegidos y bien medidos, genera decisiones más rápidas que un tablero saturado de datos que nadie revisa a tiempo.
Un piloto acotado por máquina o artículo específico permite validar el plan de control antes de escalarlo a toda la planta, lo que acelera el retorno de inversión y reduce la fricción con los operarios que deben adoptar la nueva rutina.
Qué carta de control usar y cómo reaccionar ante una señal
La elección de la carta correcta no es un detalle técnico menor: usar la carta equivocada genera falsas alarmas o, peor, deja pasar defectos reales sin que nadie lo note.
- X̄-R o X̄-S: para variables continuas como peso de hilo, título, gramaje o resistencia, cuando se dispone de subgrupos racionales.
- Carta p: para proporción de defectuosos cuando el tamaño de muestra es constante, útil en inspección final de piezas.
- Carta c: para conteo de defectos por unidad cuando el área inspeccionada es fija.
- U de Laney: recomendada cuando hay sobredispersión, es decir, cuando el tamaño de lote o de muestra varía de forma notable entre turnos o máquinas, algo frecuente en sublimado y estampación. Un estudio aplicado a procesos de adornos documentó su uso precisamente para evitar alarmas falsas en esas condiciones.
Dato clave: elegir mal entre carta p y U de Laney según la dispersión real de los datos es una de las causas más comunes de diagnósticos erróneos en líneas con lotes de tamaño variable.
Interpretar la carta exige mirar más que el punto aislado fuera de límite. Una racha de siete puntos consecutivos por encima o por debajo de la línea central, o una tendencia sostenida en una dirección, señala causa especial aunque ningún punto individual cruce el UCL o el LCL.
Calcular Cp y Cpk requiere estabilidad previa: si el proceso todavía muestra causas especiales, cualquier índice de capacidad calculado sobre él es engañoso. Como meta inicial razonable, muchas plantas textiles buscan llevar el Cpk por encima de 1,0 antes de fijar objetivos más ambiciosos. El protocolo de reacción ante una causa especial detectada debe ser simple: parar, contener el lote afectado, identificar la causa raíz y documentar la acción correctiva antes de reanudar producción a régimen normal.
Integración de SPC con el ERP textil: la trazabilidad en tiempo real
El SPC gana la mayor parte de su valor cuando deja de vivir en hojas de cálculo aisladas y se conecta con el sistema que gestiona lotes, recetas y máquinas. Un repositorio único por lote permite que una alerta de variabilidad en tintorería se vincule automáticamente con la receta usada, el operario de turno y el histórico de esa máquina.
- Alertas automáticas cuando un punto o una racha sale de control, sin depender de que alguien revise el gráfico a tiempo.
- Dashboards operativos que traducen datos estadísticos en indicadores visibles para supervisores y dirección.
- Trazabilidad completa de lote y receta, esencial cuando un defecto aparece varias fases después del proceso que lo originó.
Las revisiones sobre SPC en manufactura textil coinciden en que la integración con sistemas informáticos facilita automatizar tanto la detección como el diagnóstico. La visualización en tiempo real, además, reduce la resistencia al cambio entre los equipos de planta, porque convierte un dato abstracto en una decisión visible que todos pueden entender.
Consejo profesional: si su SPC vive separado del ERP, cada alerta exige un paso manual de correlación con lote y receta. Ese paso manual es exactamente donde se pierde el tiempo que el SPC debería ahorrar.
En implementaciones bien ejecutadas, la entrada en operación suele completarse en menos de 90 días, con retorno de la inversión típicamente por debajo de un año cuando el piloto se diseña sobre procesos críticos bien delimitados.
Casos de uso y expectativas de mejora reales
Los resultados documentados en implementaciones textiles dan una referencia concreta de lo que puede esperar un gerente de planta, sin prometer cifras universales.
- Un estudio aplicado a preparación e hilado logró estabilizar el peso del producto de un rango de 0,85 a 1,2 kg a uno de 0,95 a 1,01 kg tras implementar control estadístico, una reducción de variabilidad de 0,29 kg.
- En una línea de costura, la aplicación de cartas de control y acciones correctivas redujo el rechazo del 9,141 % al 6,4 % en cuatro meses.
Dato clave: la reducción de variabilidad de 0,35 kg a 0,06 kg de rango en el caso de hilatura equivale, en la práctica, a menos reproceso y menos producto fuera de especificación por lote.
Como meta práctica, muchas plantas fijan objetivos escalonados: a tres meses, estabilizar las cartas de control de los procesos piloto y reducir defectos por millón (PPM) en un porcentaje visible; a seis meses, llevar el Cpk de los procesos críticos por encima de 1,0 y recortar el porcentaje de scrap de forma sostenida, no puntual.
Qué perfil de personal necesita para operar SPC en planta
El SPC no funciona si se delega en una sola persona con formación estadística aislada del resto de la operación. Necesita un reparto de responsabilidades claro entre tres niveles.
No necesitan dominar la estadística detrás del cálculo, pero sí interpretar la señal.
En el nivel de calidad, se requiere un responsable capaz de seleccionar la carta correcta para cada proceso, calcular Cp y Cpk, revisar y recalcular límites cuando el proceso cambia legítimamente, y liderar el análisis de causa raíz con Pareto e Ishikawa.
En el nivel de dirección, el gerente de producción u operaciones necesita entender los indicadores lo suficiente para tomar decisiones de inversión y priorización, sin depender de que alguien le traduzca cada gráfico.
La formación inicial suele concentrarse en la lectura de cartas y en el protocolo de reacción, mientras que el cálculo de índices de capacidad y el diseño del plan de muestreo quedan en manos del responsable de calidad. La combinación de SPC con software de monitoreo y formación estructurada reduce variabilidad y mejora la productividad, aunque exige gobernanza continua y revisión periódica de los planes de control para no perder el avance logrado.
Desafíos comunes al implantar SPC textil y cómo superarlos
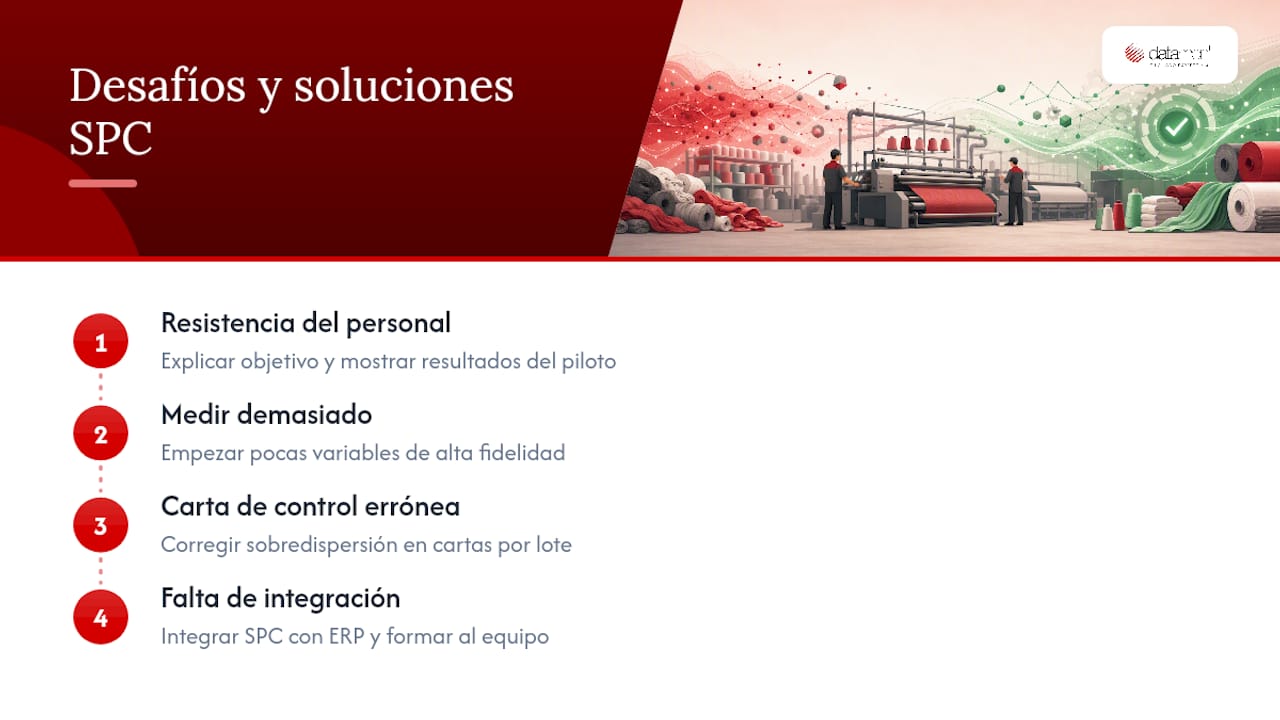
El obstáculo más frecuente no es técnico: es la resistencia del personal de planta a un sistema que perciben como vigilancia adicional. Se supera explicando el objetivo real, corregir el proceso antes de que falle, y mostrando resultados visibles desde el primer piloto, no solo prometiéndolos.
El segundo desafío es querer medir demasiado desde el inicio. Un tablero con veinte variables por proceso genera fatiga de datos y nadie revisa las alertas a tiempo. La solución es empezar con pocas variables de alta fidelidad y ampliar solo cuando el equipo domina las primeras.
El tercer desafío es la elección incorrecta de la carta de control, especialmente en procesos con lotes de tamaño variable como sublimado o estampación, donde usar una carta p estándar sin corregir la sobredispersión genera falsas alarmas que erosionan la confianza del equipo en el sistema.
El cuarto desafío, y probablemente el más costoso a largo plazo, es tratar el SPC como un proyecto aislado de calidad en lugar de integrarlo con producción y con el sistema de gestión de la planta. Cuando los datos de SPC viven separados del ERP, cada alerta requiere correlación manual con lote, receta y máquina, y ese paso manual termina consumiendo el tiempo que el sistema debería ahorrar. Los estudios sobre madurez organizacional en implementaciones DMAIC y Six Sigma en fábricas medianas identifican precisamente la falta de formación y de integración de sistemas como las barreras más recurrentes para sostener el SPC más allá del piloto inicial.
Perspectiva de Datamon: prioridades y errores que evitar al desplegar SPC
El error más común no es estadístico, es de secuencia: querer controlarlo todo antes de controlar algo bien. Priorizar los procesos críticos y medir pocas variables con alta fidelidad supera, casi siempre, a un tablero completo mal alimentado. El segundo error es tratar calidad y producción como silos separados; el SPC solo cumple su promesa cuando los datos de proceso y los de calidad viven en el mismo sistema, con la misma trazabilidad de lote. Recomendamos un piloto de 90 días sobre un solo proceso crítico, con metas de decisión claras desde el día uno: si a los 90 días el Cpk no mejora de forma medible, el plan de control necesita revisión, no más paciencia.
— DATAMON
Datamon+: cómo acompañamos la implantación de SPC en fábricas textiles
Datamonplus no vende un módulo de estadística aislado, sino un sistema donde el SPC nace conectado a la trazabilidad de lote desde el primer día. QualityPlus gestiona el control de calidad e inspección en tiempo real; TexPlus aporta el control de producción y la trazabilidad de lotes que da contexto a cada alerta; SmartPlus convierte esos datos en dashboards de OEE, OTIF y costes que su equipo directivo puede leer sin traducción intermedia.
Frente a montar el SPC sobre hojas de cálculo desconectadas del sistema de producción, la ventaja concreta de un ERP nativo textil es que la alerta y el lote que la originó ya están vinculados: no hace falta cruzar datos a mano para saber qué máquina, receta y turno generaron la desviación. Las implementaciones típicas entran en operación en menos de 90 días, con retorno de inversión generalmente por debajo de un año, acompañadas de diagnóstico inicial y formación del equipo de planta. Si gestiona una fábrica en México, puede revisar la oferta de implantación en México o solicitar directamente un diagnóstico para su planta a través de nuestros recursos sobre implementación.
Fuentes
Las referencias siguientes documentan los casos y métodos citados: el estudio de hilatura de ESPOL sobre estabilización de peso, la revisión sobre SQC textil, el análisis de cartas U de Laney en estampado y el caso de reducción de rechazo en costura.
- Diseño de un control estadístico y establecimiento de estándares en los procesos de preparación e hilado en una empresa nacional
- Aplicación del CEP en proceso de aplicación de adornos (estudio 2024)
- Implementation of Statistical Process Control (SPC) in the Sewing Section of Garment Industry for Quality Improvement
Recomendación
DatamonPlus
Deja de perseguir datos por Excel
Control de producción, calidad y costes en tiempo real, montado sobre 40 años de fábricas textiles.
Agendar demo