Respuesta rápida
La variabilidad de color textil es la diferencia cuantificable entre el tono de referencia aprobado y el que presenta un lote en producción. La métrica estándar para decidir aceptación o rechazo es el ΔE CIEDE2000: por debajo de 1,0 la diferencia es prácticamente imperceptible, entre 1,0 y 2,0 está la zona de tolerancia habitual en moda, y por encima de 2,0 se exige revisión o rechazo salvo acuerdo explícito con el cliente. La tolerancia concreta debe documentarse por escrito antes de iniciar producción, junto con el iluminante de referencia y el instrumento de medición.
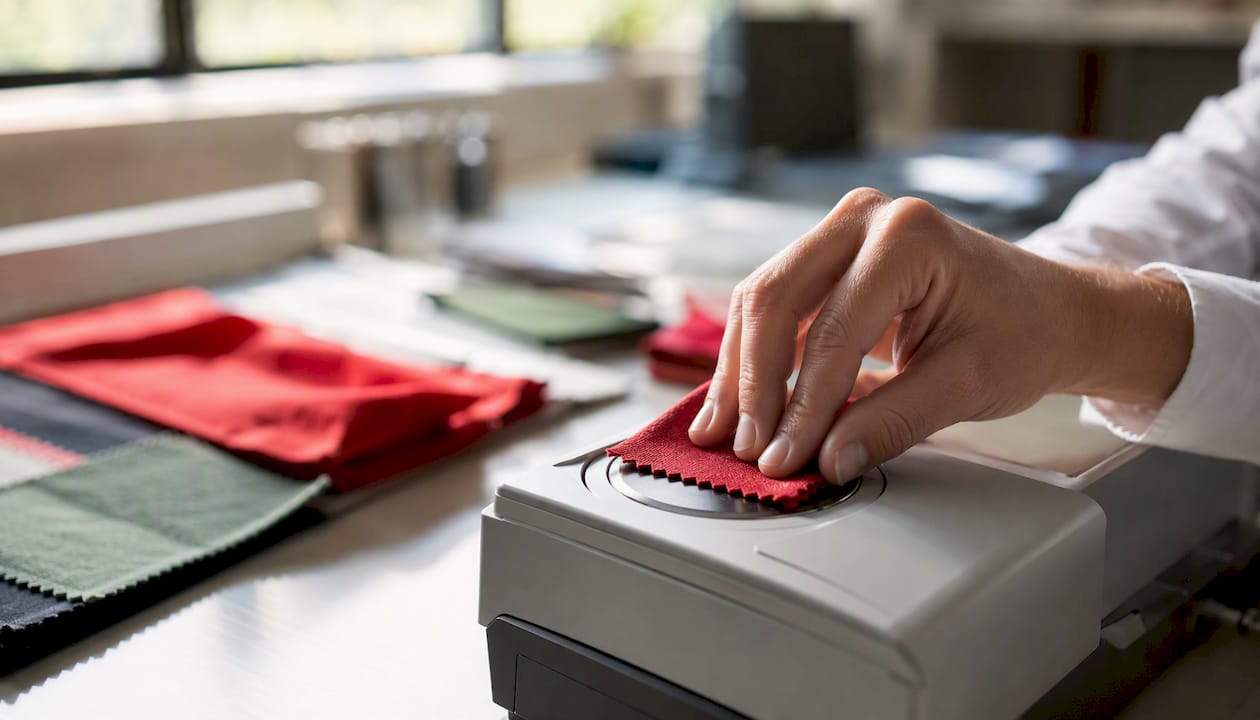
La variabilidad de color textil es la diferencia cuantificable entre el tono de referencia aprobado y el que presenta un lote o pieza en producción. La métrica estándar para decidir aceptación o rechazo es el ΔE CIEDE2000: valores por debajo de 1,0 son imperceptibles para el ojo humano en condiciones normales; entre 1,0 y 2,0 se sitúa la zona de tolerancia habitual en moda y confección técnica; por encima de 2,0 se requiere revisión o rechazo salvo acuerdo explícito con el cliente.
Para tomar una decisión rápida sobre un lote, los cuatro factores que determinan el umbral de aceptación son:
- Tipo de fibra y composición: las fibras sintéticas (poliéster, poliamida) y las naturales (algodón, lana) absorben los tintes de forma distinta, lo que afecta la reproducibilidad entre lotes.
- Método de teñido o impresión: tintura en rama, estampación digital o impresión por sublimación tienen fuentes de variación propias y tolerancias distintas.
- Tolerancia ΔE CIEDE2000 acordada: debe estar documentada por escrito con el cliente antes de iniciar producción.
- Riesgo de metamerismo: dos muestras pueden coincidir bajo luz D65 y diferir visiblemente bajo luz fluorescente TL84; esto debe verificarse siempre en cabina de luz multifuente.
La acción inmediata al recibir un lote es medir la muestra de aprobación con espectrofotómetro, registrar los valores Lab* y el ΔE CIEDE2000 respecto al estándar, y volcar ese resultado en el sistema de trazabilidad del lote antes de autorizar cualquier avance en producción.
Puntos clave
El control eficaz de la variabilidad de color textil requiere combinar instrumentación calibrada, procedimientos documentados y trazabilidad digital integrada en el ERP de planta.
| Punto | Detalles |
|---|---|
| Métrica central: ΔE CIEDE2000 | Usar ΔE CIEDE2000 como criterio de aceptación; documentar la tolerancia acordada con el cliente antes de producir. |
| Preparación de muestras | Acondicionar a 20 °C y 65 % HR durante mínimo 4 horas; registrar pliegues, posición y lote en cada medición. |
| Detección de metamerismo | Evaluar siempre bajo al menos dos iluminantes (D65 + TL84 o CWF) en cabina de luz antes de aprobar cualquier lab-dip. |
| Trazabilidad de lote | Vincular cada resultado de color al lote de tinte, parámetros de proceso y operador para identificar causas raíz con rapidez. |
| Datamonplus QualityPlus | Integra mediciones espectrales, alarmas automáticas e historial de recetas en tiempo real para cerrar el ciclo de control de color. |
Tabla de contenidos
- ¿Por qué el control de la variabilidad de color es esencial en producción textil?
- Causas más comunes de la variación de color en tejidos
- Cómo medir la variabilidad de color: instrumentos, métricas y flujo de medición
- Preparación de muestras: condiciones que minimizan el error de medición
- Criterios de aceptación, tolerancias y acuerdos con clientes
- Controles operativos para reducir la variabilidad en producción
- Flujo operativo recomendado en planta: del lab-dip al embarque
- Cómo un ERP textil integra y mejora el control de la variabilidad de color
- Herramientas e instrumentación disponibles en España
- Checklist para auditar el control de color en tu planta
- La perspectiva de un responsable de calidad: decisiones reales en planta
- Datamon+ integra trazabilidad de color en tu ERP textil
- Normas, guías y recursos para el control de color textil
- Fuentes
¿Por qué el control de la variabilidad de color es esencial en producción textil?
El color es, junto con la estructura del tejido, el atributo más visible de un producto textil. Una desviación que supera la tolerancia acordada provoca rechazo de lote, devolución de mercancía y reprocesamiento, con los costes asociados de energía, agua, tinte y tiempo de máquina. En colecciones de moda con ciclos estacionales cortos, un retraso de dos semanas por un problema de color puede significar perder la ventana comercial completa.
Los impactos operativos más frecuentes de una gestión deficiente de la variación de color en tela son:
- Rechazos en recepción por parte del cliente o del departamento de calidad propio.
- Reprocesamiento de lotes (re-teñido o sobre-teñido), que incrementa el consumo de colorante y agua.
- Mermas por lotes irrecuperables que deben venderse como segunda calidad o desecharse.
- Devoluciones de producto terminado con el coste logístico y de imagen asociado.
- Incumplimiento de especificaciones contractuales, con posibles penalizaciones económicas.
La coherencia cromática entre colecciones es especialmente crítica cuando prendas de distintos lotes se venden como conjunto o se exhiben en el mismo lineal. Un ΔE visible entre dos piezas de la misma referencia destruye la percepción de calidad del comprador final, con independencia de la excelencia técnica del tejido.
El marco normativo de referencia son las series ISO 105 para solidez del color y los métodos de la AATCC para evaluación en laboratorio. Incorporar estos estándares en los procedimientos internos no es solo una buena práctica: en muchos contratos de suministro con marcas internacionales es un requisito explícito de homologación.
Causas más comunes de la variación de color en tejidos
Identificar la causa raíz de una desviación cromática es el paso previo a cualquier corrección eficaz. Las causas se agrupan en seis categorías, y conviene investigarlas en este orden de probabilidad:
- Materias primas: diferencias en la blancura del sustrato (índice de blancura del hilo o tejido crudo), presencia de agentes blanqueadores ópticos (OBA) en distintas proporciones entre lotes, y variación en la absorción de la fibra por cambio de proveedor o cosecha.
- Tintes y formulaciones: incompatibilidad entre colorantes de distintos lotes del mismo proveedor, variación en la pureza del colorante y errores en el pesaje de la receta. La producción global de colorantes sintéticos se estima en unas 700.000 toneladas anuales, y una proporción significativa puede terminar en efluentes por bajo grado de fijación, lo que refleja cuánto influye la calidad del colorante en el resultado final.
- Proceso de tintura o impresión: temperatura de baño, pH, proporción de licor, tiempo de circulación y velocidad de rampa de calentamiento son parámetros que, con pequeñas desviaciones, producen diferencias de tono visibles.
- Equipos y mantenimiento: boquillas obstruidas en impresión digital, distribución no uniforme del baño en jiggers o jets, y cabezales de impresión descalibrados. Las diferencias de color en impresión textil digital también derivan de la conversión RGB→CMYK, la configuración del perfil ICC y los parámetros de post-procesado.
- Post-procesos: vaporizado, fijado, lavado y acabados (suavizantes, aprestos) que alteran el tono o la densidad del color una vez teñido.
- Condiciones ambientales y metamerismo: temperatura y humedad del laboratorio durante la medición, y el fenómeno del metamerismo, por el que dos muestras coinciden bajo un iluminante y difieren bajo otro.
Consejo profesional: Cuando aparece una desviación recurrente en el mismo turno o en la misma máquina, registra el operador, la hora y el lote de tinte antes de revisar los parámetros de proceso. La correlación de esos tres datos suele apuntar a la causa raíz en menos de una jornada.
Cómo medir la variabilidad de color: instrumentos, métricas y flujo de medición
Instrumentos disponibles
| Instrumento | Uso principal | Ventaja clave |
|---|---|---|
| Espectrofotómetro de escritorio | Laboratorio, aprobación de lab-dips | Alta precisión, geometría d/8° |
| Espectrofotómetro portátil | Control en línea, recepción de tejido | Movilidad, medición in situ |
| Colorímetro | Control rápido de producción | Bajo coste, fácil de usar |
| Cabina de luz multifuente | Evaluación visual, detección de metamerismo | Reproduce D65, TL84, CWF, A |
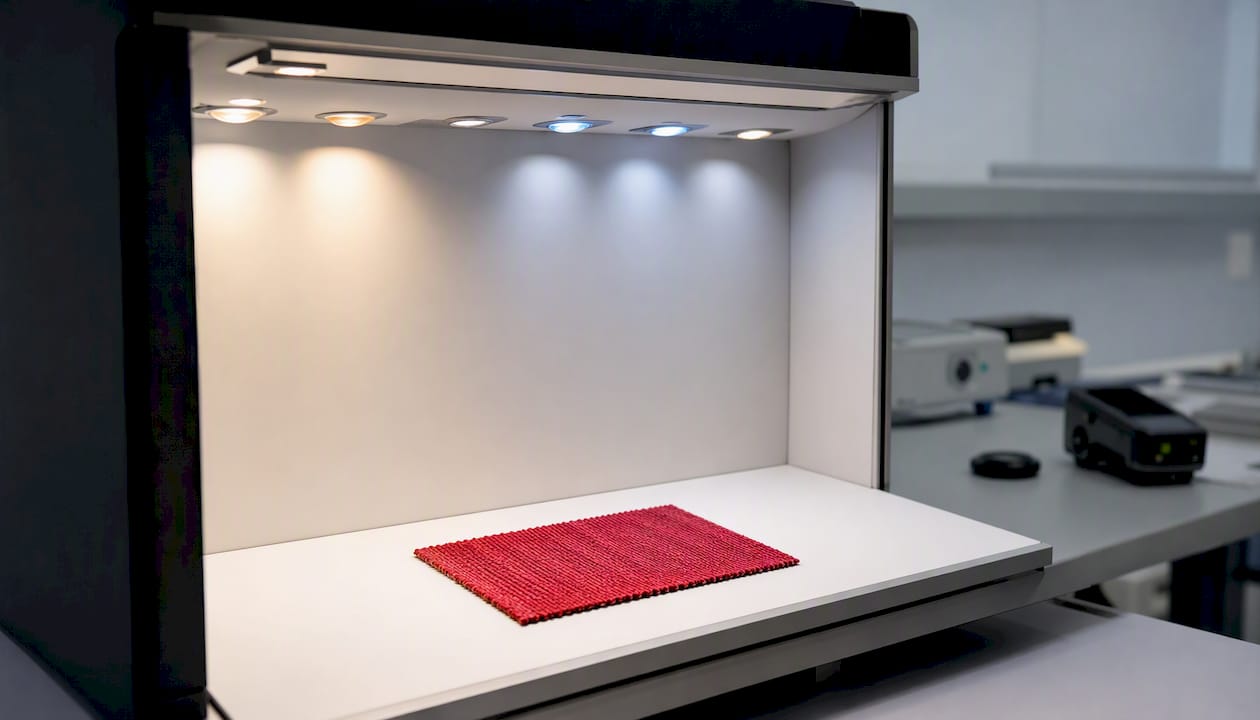
El espectrofotómetro es el instrumento de referencia porque mide la reflectancia espectral completa del tejido y permite calcular cualquier métrica colorimétrica. El colorímetro es adecuado para controles de producción frecuentes, pero no sustituye al espectrofotómetro en la aprobación de muestras.
Métricas clave: Lab* y ΔE CIEDE2000
El espacio CIELAB describe el color en tres coordenadas: L* (luminosidad, de 0 negro a 100 blanco), a* (eje verde-rojo) y b* (eje azul-amarillo). El ΔE CIEDE2000 es la distancia entre dos puntos en ese espacio, corregida para que coincida mejor con la percepción visual humana que fórmulas anteriores como ΔE CIE76. Un ΔE CIEDE2000 de 1,0 equivale aproximadamente al umbral de percepción de un observador entrenado; por debajo de ese valor, la diferencia es prácticamente invisible.
Flujo de medición paso a paso
- Acondicionar la muestra durante al menos 4 horas a 20 °C y 65 % de humedad relativa (condiciones estándar ISO).
- Calibrar el espectrofotómetro con la placa blanca de referencia antes de cada sesión de medición.
- Preparar la muestra: doblar el tejido hasta obtener el grosor mínimo recomendado por el fabricante del equipo (habitualmente 4 pliegues para tejidos de punto, 2 para tejidos planos densos).
- Realizar al menos tres lecturas en posiciones distintas de la muestra y calcular el promedio.
- Registrar Lab y ΔE CIEDE2000* respecto al estándar aprobado, junto con el identificador de lote, operador, máquina y fecha.
- Evaluar visualmente en cabina de luz bajo D65 y al menos un segundo iluminante para detectar metamerismo, siguiendo la recomendación de la norma AATCC EP9.
- Tomar la decisión de aceptación o rechazo según la tolerancia documentada y registrar el resultado en el sistema de trazabilidad.
Preparación de muestras: condiciones que minimizan el error de medición
La medición más precisa del mundo pierde valor si la muestra no está preparada correctamente. Estas son las condiciones que marcan la diferencia:
- Acondicionamiento: mantener las muestras a 20 ± 2 °C y 65 ± 4 % de humedad relativa durante un mínimo de 4 horas antes de medir, según ISO 139. Las fibras higroscópicas (algodón, lana, viscosa) son especialmente sensibles a la humedad y pueden mostrar diferencias de hasta 0,5 unidades ΔE entre una muestra seca y una acondicionada.
- Grosor y pliegues: doblar el tejido hasta que sea opaco a la luz. Para tejidos ligeros, cuatro pliegues suelen ser suficientes; para tejidos técnicos gruesos, dos. Registrar siempre el número de pliegues usado para garantizar reproducibilidad entre mediciones.
- Corte y etiquetado: cortar muestras de al menos 5 × 5 cm, evitando bordes y zonas con defectos visibles. Etiquetar cada muestra con el número de lote, posición en el rollo (inicio, centro, final) y fecha de extracción.
- Estándar blanco y calibración: calibrar con la placa blanca certificada del equipo antes de cada sesión. Verificar que la placa no tenga arañazos ni suciedad; una placa deteriorada introduce un error sistemático en todas las mediciones.
- Control de blanqueadores ópticos (OBA): si el tejido contiene OBA, medir con el modo UV incluido y excluido para detectar su influencia. Dos muestras con distinto contenido de OBA pueden coincidir bajo D65 (que incluye UV) y diferir bajo luz incandescente.
- Evaluación visual bajo múltiples iluminantes: la evaluación bajo fuentes de luz estandarizadas D65, TL84, CWF y A es imprescindible para detectar metamerismo antes de aprobar un lab-dip. La detección temprana en esta fase reduce devoluciones en mercados con iluminación diversa, especialmente en retail internacional.
Consejo profesional: Nunca midas sobre la mesa de trabajo directamente. Usa siempre el soporte de muestra del espectrofotómetro y aplica la misma presión de contacto en cada lectura. La presión variable es una de las fuentes de error más subestimadas en tejidos de punto.
Criterios de aceptación, tolerancias y acuerdos con clientes
Fijar un umbral ΔE sin contexto es un error frecuente. La tolerancia adecuada depende del tipo de producto, del uso final y del acuerdo comercial con el cliente.
Orientación práctica de tolerancias ΔE CIEDE2000
| Tipo de aplicación | Tolerancia orientativa ΔE CIEDE2000 | Observaciones |
|---|---|---|
| Moda premium / lujo | 0,5–1,0 | Evaluación visual obligatoria |
| Moda masiva / fast fashion | 1,0–2,0 | Acuerdo escrito recomendado |
| Ropa técnica / deportiva | 1,0–1,5 | Verificar solidez al sudor |
| Textil hogar (tapicería, cortinas) | 1,5 | Metamerismo crítico |
| Uniformes y ropa de trabajo | 1,0–2,0 | Coherencia entre lotes prioritaria |
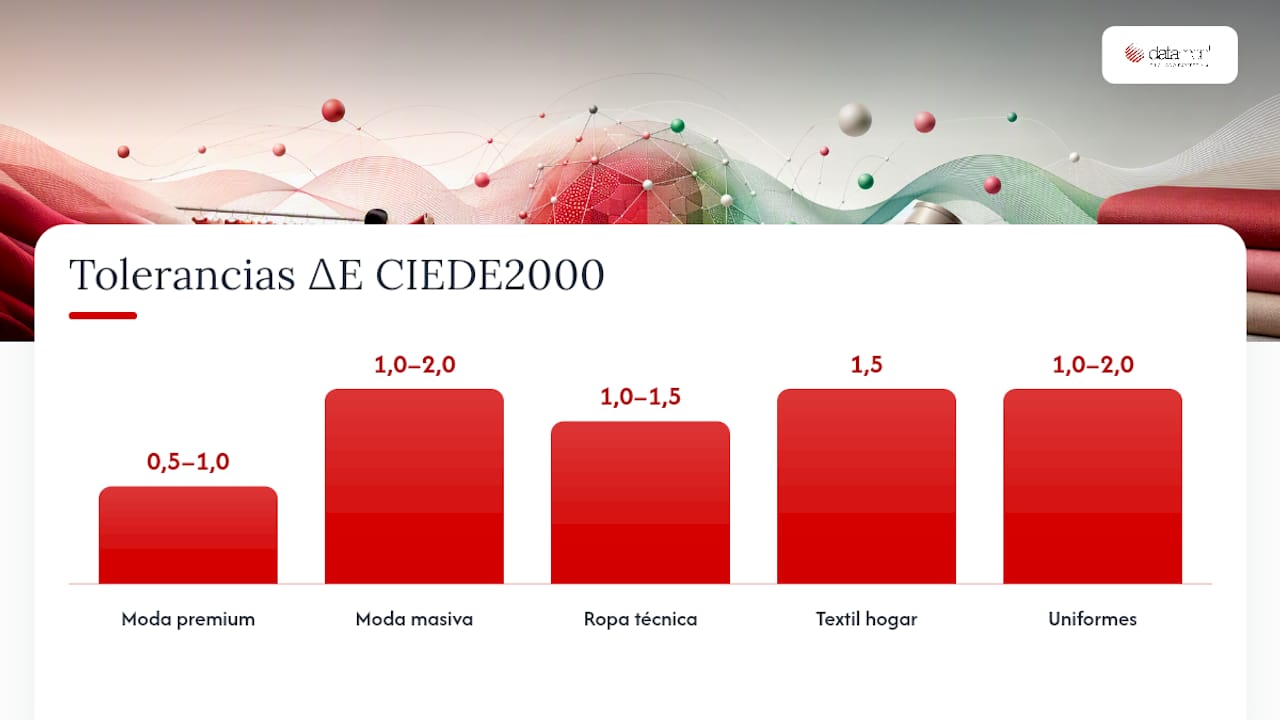
Estos valores son orientativos. El umbral definitivo debe acordarse por escrito con el cliente antes de iniciar producción y revisarse si cambia el sustrato o el proceso.
Para documentar el acuerdo de tolerancia:
- Incluir el valor ΔE CIEDE2000 máximo aceptado, el iluminante de referencia (habitualmente D65, observador 10°) y el instrumento de medición.
- Especificar si la tolerancia aplica a lab-dips, a producción o a ambos.
- Registrar las excepciones aprobadas por escrito, con firma del responsable de calidad del cliente.
- Para prendas que se venden como conjunto (sets o colecciones coordinadas), aplicar tolerancias un 30–50 % más estrictas que las estándar, ya que el ojo humano detecta diferencias mucho menores cuando dos piezas se ven juntas.
Reducir la variabilidad entre lotes requiere identificar al menos tres factores críticos en tintorería y establecer valores estándar para cada uno, lo que convierte la documentación de tolerancias en el punto de partida de cualquier plan de mejora.
Controles operativos para reducir la variabilidad en producción
El control de color no termina en el laboratorio: los puntos de intervención más eficaces están en el proceso productivo.
- Gestión de recetas: bloquear las fórmulas aprobadas en el sistema para que no puedan modificarse sin autorización. Registrar el lote de tinte usado en cada producción y alertar cuando se cambia de lote.
- Trazabilidad de lotes de colorante: cada lote de tinte debe tener un identificador único vinculado a los resultados de producción donde se usó. Cuando aparece una desviación, la trazabilidad permite localizar todos los lotes afectados en minutos.
- Monitoreo en tiempo real: tomar muestras a intervalos regulares durante el teñido (inicio, mitad y final del baño) y medir con espectrofotómetro portátil. Configurar alarmas de desviación que se activen cuando el ΔE supera el 80 % de la tolerancia acordada, antes de llegar al límite de rechazo.
- Calibraciones programadas: establecer un calendario de calibración para espectrofotómetros y colorímetros. Para impresión digital, actualizar perfiles ICC y recalibrar equipos cada 3–6 meses mantiene la consistencia entre máquinas y lotes.
Cuando se detecta una desviación, el procedimiento de corrección rápida sigue este orden:
- Detener el avance del lote y aislar la producción afectada.
- Verificar pH, temperatura y proporción de licor del baño.
- Ajustar el parámetro desviado, remuestrear y medir antes de reiniciar.
- Registrar la corrección aplicada y el resultado en el historial del lote.
- Si la desviación es recurrente, abrir un análisis de causa raíz (RCA) formal con los datos de los últimos tres episodios similares.
Flujo operativo recomendado en planta: del lab-dip al embarque
Un flujo de trabajo bien definido elimina la ambigüedad sobre quién hace qué y cuándo. El rediseño de flujos productivos es el punto de partida para reducir errores sistemáticos de color.
- Solicitud de muestra cromática: el departamento comercial o el cliente envía el estándar de color (muestra física o referencia Pantone/digital). El laboratorio lo registra en el sistema con un código único.
- Desarrollo de lab-dip: el laboratorio formula la receta y tiñe muestras de prueba. Mide el ΔE CIEDE2000 respecto al estándar y evalúa en cabina de luz multifuente. Si el ΔE supera la tolerancia, reformula y repite.
- Aprobación de lab-dip: el responsable de calidad valida la muestra instrumentalmente y visualmente. El cliente confirma por escrito. La receta aprobada queda bloqueada en el sistema.
- Producción piloto (bulk de prueba): se tiñe un lote pequeño con la receta aprobada. Se miden muestras del inicio, centro y final del rollo. Si el ΔE es conforme, se autoriza la producción en firme.
- Control durante producción: el operador de tintura toma muestras cada X metros o cada X minutos según el protocolo del producto. El responsable de calidad revisa los registros al final de cada turno.
- Inspección final: antes del embarque, el responsable de calidad mide una muestra representativa de cada rollo o lote. Los resultados quedan vinculados al albarán de salida.
- Trazabilidad de rollo: cada rollo lleva etiqueta con el identificador de lote, el ΔE medido y el resultado de aceptación. Esta información se transfiere al sistema de gestión para consulta futura.
Los puntos de verificación obligatorios son: aprobación de lab-dip, inicio de producción, control en línea y control final. El responsable de cada punto debe estar asignado nominalmente en el procedimiento, no de forma genérica.
Cómo un ERP textil integra y mejora el control de la variabilidad de color
La medición instrumental sin trazabilidad digital es un dato aislado. Cuando los resultados del espectrofotómetro se integran en un ERP textil, cada valor ΔE queda vinculado al lote de tinte, al operador, a la máquina y a los parámetros de proceso de ese momento exacto. Esa correlación es lo que permite identificar causas raíz en horas en lugar de días.
Un ERP textil orientado al control de calidad en producción debe capturar, como mínimo:
- Valores Lab* y ΔE CIEDE2000 de cada medición, con referencia al estándar aprobado.
- Identificador del lote de tinte y del proveedor del colorante.
- Parámetros de proceso en el momento del muestreo (temperatura, pH, proporción de licor).
- Operador y máquina responsables de la producción.
- Resultado de la decisión (aceptado, rechazado, en revisión) y firma del responsable de calidad.
Con esos datos disponibles, el sistema puede generar alertas automáticas cuando el ΔE se acerca al límite de tolerancia, mostrar el historial de lab-dips por referencia de color, y correlacionar desviaciones recurrentes con un lote de tinte concreto o con un turno específico.
Ejemplo operativo: un lote de tejido de poliéster presenta un ΔE de 2,3 respecto al estándar, superando la tolerancia acordada de 1,5. El ERP muestra que ese lote usó un colorante disperso de un nuevo proveedor introducido tres semanas antes. Al cruzar ese dato con los registros de los últimos diez lotes, se comprueba que todos los lotes con ese colorante presentan ΔE superiores a 1,8. La causa raíz queda identificada sin necesidad de repetir pruebas: el colorante del nuevo proveedor tiene una pureza inferior al habitual.
El módulo QualityPlus de Datamonplus está diseñado para capturar este tipo de datos en tiempo real, vincularlos a los flujos de producción y generar los informes de trazabilidad que los clientes exigen. Incluir al equipo de calidad en el diseño de los flujos de datos del ERP, y formarlos en el uso del sistema, es tan importante como la instrumentación física.
Herramientas e instrumentación disponibles en España
El mercado español cuenta con distribuidores y proveedores de equipos de medición de color con soporte técnico local, lo que facilita tanto la compra como el mantenimiento y la calibración.
- Datacolor ofrece espectrofotómetros de escritorio y portátiles para laboratorio textil, así como software de gestión de color y formulación de recetas. Tiene presencia comercial en España con soporte técnico y servicios de calibración.
- X-Rite, con su gama de espectrofotómetros y la integración con el sistema Pantone, es una referencia habitual en laboratorios de control de color textil en España. Sus equipos portátiles permiten medición en línea y en recepción de materias primas.
- Neurtek es un proveedor español especializado en instrumentación para control de calidad industrial, incluyendo equipos de medición de color para el sector textil. Su ventaja es el soporte local en español y la proximidad para servicios de mantenimiento y calibración.
Para la evaluación visual, las cabinas de luz multifuente (con iluminantes D65, TL84, CWF y A) son equipos estándar en cualquier laboratorio textil. Marcas como Verivide y Tilo tienen distribución en España.
Al contratar equipos, conviene verificar:
- Que el proveedor ofrezca servicio de calibración certificada con trazabilidad a patrones nacionales o internacionales.
- Que el contrato de mantenimiento incluya tiempo de respuesta garantizado, especialmente para equipos críticos en línea.
- Que el software del equipo permita exportar datos en formatos estándar (CSV, XML) para integración con el ERP de planta.
En cuanto a formación técnica, tanto Datacolor como X-Rite ofrecen programas de capacitación para operadores y responsables de laboratorio. Neurtek también proporciona formación en el uso de sus equipos. Complementar esa formación con los métodos de la AATCC y las normas ISO garantiza que el personal trabaje con criterios reproducibles y auditables.
Checklist para auditar el control de color en tu planta
Usa esta lista para realizar una auditoría interna rápida. Cada ítem sin marcar es un riesgo de variabilidad no controlada.
Equipos y calibración
- [ ] El espectrofotómetro tiene fecha de calibración vigente (máximo 12 meses para calibración externa; calibración con placa blanca antes de cada sesión).
- [ ] La cabina de luz tiene las lámparas en buen estado y dentro del período de vida útil recomendado por el fabricante.
- [ ] Los colorímetros de línea están sincronizados con el espectrofotómetro de referencia del laboratorio.
Preparación de muestras
- [ ] Existe un procedimiento escrito de acondicionamiento de muestras (temperatura, humedad, tiempo mínimo).
- [ ] Se registra el número de pliegues y la posición de extracción de cada muestra.
- [ ] Las muestras se etiquetan con lote, posición en rollo y fecha antes de medir.
Procedimientos de lab-dip y aprobación
- [ ] Todas las recetas aprobadas están bloqueadas en el sistema y no pueden modificarse sin autorización.
- [ ] Cada lab-dip tiene registrado el ΔE CIEDE2000 medido y la firma de aprobación del cliente.
- [ ] Se evalúa el metamerismo bajo al menos dos iluminantes en cabina de luz antes de aprobar cualquier lab-dip.
Registros y trazabilidad
- [ ] Cada lote de producción tiene asociado el lote de tinte utilizado y los parámetros de proceso.
- [ ] Los resultados de medición de color quedan registrados en el sistema de gestión (ERP o base de datos) con identificador de lote.
- [ ] Se conservan registros de medición durante al menos el período exigido por el cliente o por la normativa aplicable.
Señales de alarma que exigen investigación inmediata:
- ΔE superior al 150 % de la tolerancia acordada en más de un rollo del mismo lote.
- Desviación recurrente en el mismo turno o en la misma máquina durante tres o más lotes consecutivos.
- Diferencia visible entre inicio y final de rollo en evaluación visual bajo D65.
- Metamerismo detectado en cabina de luz que no estaba presente en el lab-dip aprobado.
La perspectiva de un responsable de calidad: decisiones reales en planta
Cuando llega un lote con un ΔE de 1,8 y la tolerancia acordada es 1,5, la decisión no es automática. Lo primero que hago es verificar si el cliente tiene algún pedido urgente y si las piezas van a combinarse con otras del mismo color. Si van solas y el cliente tiene margen, abro una consulta formal con la muestra y el dato instrumental. Si van en conjunto con otras piezas, paro el lote sin dudarlo: el ojo humano detecta diferencias de 0,5 unidades ΔE cuando dos prendas están juntas en una percha.
Lo que más me ha costado instaurar en planta no es la instrumentación, sino la cultura de registrar. Cuando un operador corrige un pH a mitad del baño y no lo anota, ese dato desaparece. Tres semanas después, cuando aparece una desviación en otro lote similar, no hay forma de correlacionar. Por eso la formación del personal en el uso del sistema de registro es tan importante como enseñarles a usar el espectrofotómetro.
La solidez del color es otro punto que se subestima. Las pruebas de solidez al frote, lavado, luz y transpiración usan escalas de grises y métodos instrumentales, y distintas normas (ISO, AATCC, JIS) pueden producir resultados no idénticos para la misma muestra. Cuando un cliente exige cumplir simultáneamente con ISO y AATCC, hay que verificar ambas, no asumir que superar una garantiza superar la otra.
Datamon+ integra trazabilidad de color en tu ERP textil
El control de color genera datos valiosos solo si esos datos están conectados al resto de la producción. Datamon+, con más de 40 años de trayectoria en fábricas textiles en España y Latinoamérica, integra los resultados de medición de color directamente en los flujos de tintorería, acabados y estampación a través de su módulo QualityPlus.
Cada ΔE medido queda vinculado al lote de tinte, a la receta aprobada y al operador responsable, lo que permite identificar causas raíz en horas y generar los informes de trazabilidad que tus clientes exigen. Las alarmas automáticas avisan antes de que una desviación supere la tolerancia, y el historial de lab-dips queda disponible para cualquier referencia de color sin necesidad de buscar en archivos físicos.
Si quieres ver cómo Datamon+ gestiona el control de color en una fábrica textil real, consulta la guía sobre qué es un ERP textil o solicita una demostración directamente desde la página de contacto. La implementación entra en operación en menos de 90 días, con formación del equipo incluida.
Normas, guías y recursos para el control de color textil
El responsable de calidad textil debe tener acceso directo a estas referencias y revisarlas periódicamente:
Normas internacionales
- ISO 105 (serie completa): solidez del color en textiles frente a lavado, luz, frote, transpiración y otros agentes. Es la referencia normativa principal en Europa.
- Métodos AATCC: complementan ISO en mercados con presencia de clientes norteamericanos. Los métodos AATCC 8 (frote), AATCC 61 (lavado) y AATCC EP9 (evaluación visual bajo múltiples iluminantes) son los más utilizados en textil.
- International Color Consortium (ICC): estándares de perfiles de color para impresión digital textil y gestión cromática entre dispositivos.
Guías técnicas y recursos prácticos
- Guía técnica sobre fuentes de luz para evaluación textil: explica la selección de iluminantes y la detección de metamerismo con criterio técnico.
- Causas y soluciones de diferencias de color en impresión textil digital: flujo de trabajo estandarizado para reducir desviaciones en impresión digital.
- Colorantes textiles industriales y tratamientos: contexto sobre tipos de colorantes, fijación y su impacto en la variabilidad de color.
Cuándo contratar un laboratorio acreditado externo
En España, ENAC (Entidad Nacional de Acreditación) publica el directorio de laboratorios acreditados para ensayos textiles.
Fuentes
- Los Colorantes Textiles Industriales Y Tratamientos Óptimos
- AATCC standards
- ISO
- Por qué la diferencia de color ocurre en la impresión textil y cómo mejorar la consistencia del color
Recomendación
DatamonPlus
Deja de perseguir datos por Excel
Control de producción, calidad y costes en tiempo real, montado sobre 40 años de fábricas textiles.
Agendar demo

