Respuesta rápida
Una no conformidad textil es cualquier desviación documentada frente a una especificación —dimensional, física o estética— que compromete un requisito de cliente, de norma o de proceso, y que exige contención inmediata y la apertura de un Registro de No Conformidad (RNC). No es lo mismo que un defecto: el defecto es una característica física del producto, la no conformidad es el incumplimiento de un requisito. La causa más común de reincidencia es cerrar el RNC sin validar en producción real que la acción correctiva funcionó.
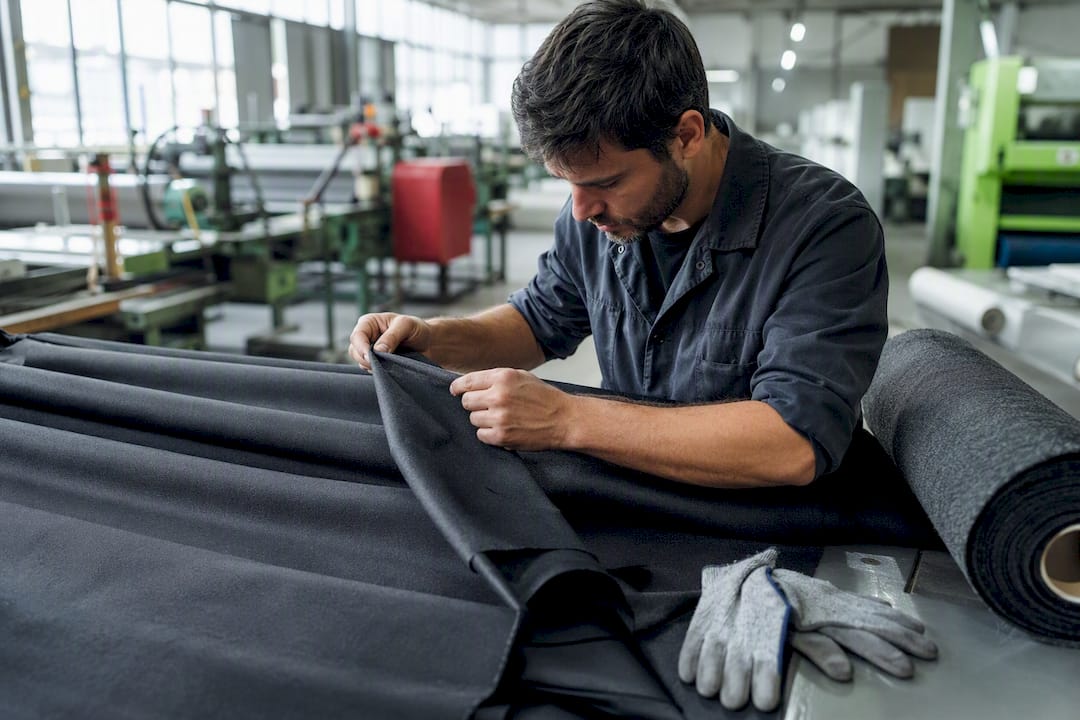
Una no conformidad textil es cualquier desviación documentada frente a una especificación (dimensional, física o estética) que exige contención inmediata y apertura de un Registro de No Conformidad (RNC). No es un defecto cualquiera: es un incumplimiento formal que compromete un requisito de cliente, norma o proceso.
Un ejemplo típico: la línea 3 detecta una rotura de urdimbre recurrente en un lote de tejido plano. La secuencia correcta no admite atajos:
- Detener la máquina afectada y aislar el rollo o lote sospechoso.
- Fotografiar la evidencia con referencia de lote, hora y punto de la tela.
- Abrir el RNC antes de reanudar producción, aunque sea de forma preliminar.
Puntos clave
Cerrar un RNC sin validar la eficacia de la acción correctiva en producción real es la causa más común de no conformidades recurrentes.
| Punto | Detalles |
|---|---|
| Contener antes de analizar | Aísla el lote y detén la máquina antes de investigar la causa raíz. |
| Clasifica por impacto | Distingue mayor, menor y observación según el requisito de cliente o norma comprometida. |
| RNC completo desde el inicio | Registra lote, máquina, operador, evidencia fotográfica y plazos de acción. |
| Valida antes de cerrar | Observa varios ciclos de producción para confirmar que la corrección funcionó. |
| Trazabilidad automatizada | Datamonplus vincula cada RNC a su lote y máquina de origen mediante QualityPlus y TexPlus. |
Normas y guías para profundizar en control de calidad textil
- ISO — Standards: referencia para criterios de aceptación y métodos de ensayo.
- Guía de inspección preembarque de PROQC: checklist práctico para inspección textil.
- Clasificación exhaustiva de defectos textiles: catálogo útil para construir criterios de aceptación propios.
Tabla de contenidos
- Definición y ejemplos de no conformidades por fase productiva
- ¿Cómo se clasifican las no conformidades según su gravedad?
- ¿Qué debe incluir un registro de no conformidad?
- ¿Qué método de análisis de causa raíz conviene usar?
- Contención, corrección y validación antes de cerrar el RNC
- Cómo reduce las no conformidades una gestión integrada de trazabilidad
- Fuentes
Definición y ejemplos de no conformidades por fase productiva
Un defecto es una característica física del producto (una mancha, un hilo roto). Una no conformidad es el incumplimiento de un requisito, ya sea de cliente, de norma o de proceso interno: puede originarse en un defecto, pero también en un plazo de entrega vencido o un ensayo de laboratorio fuera de tolerancia.
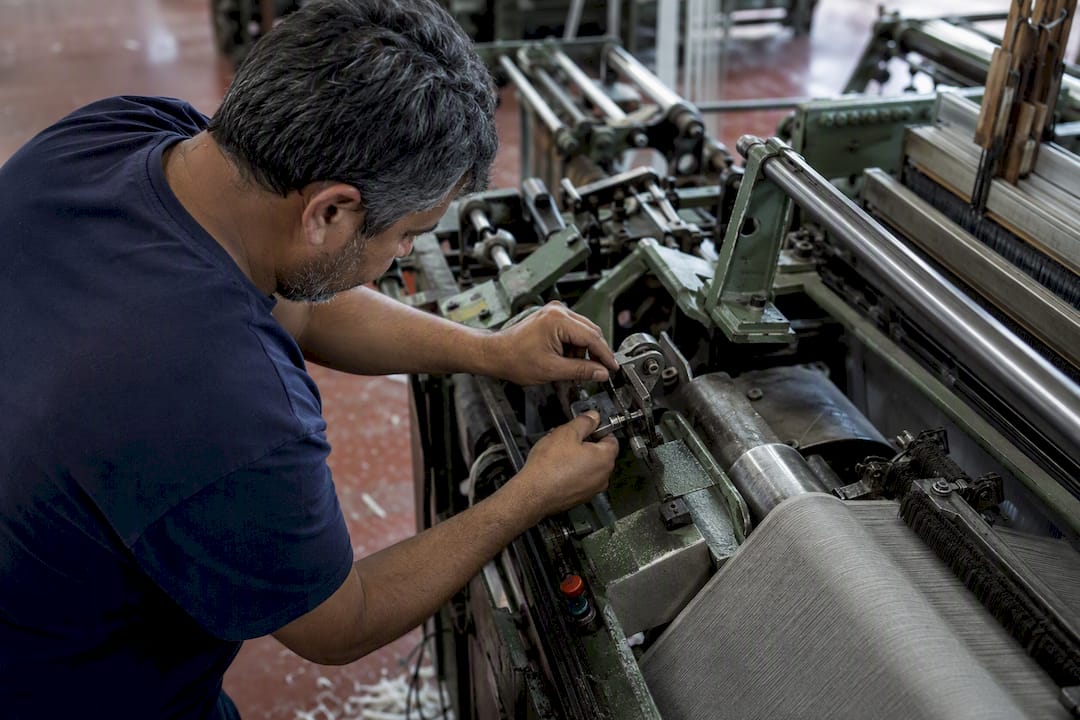
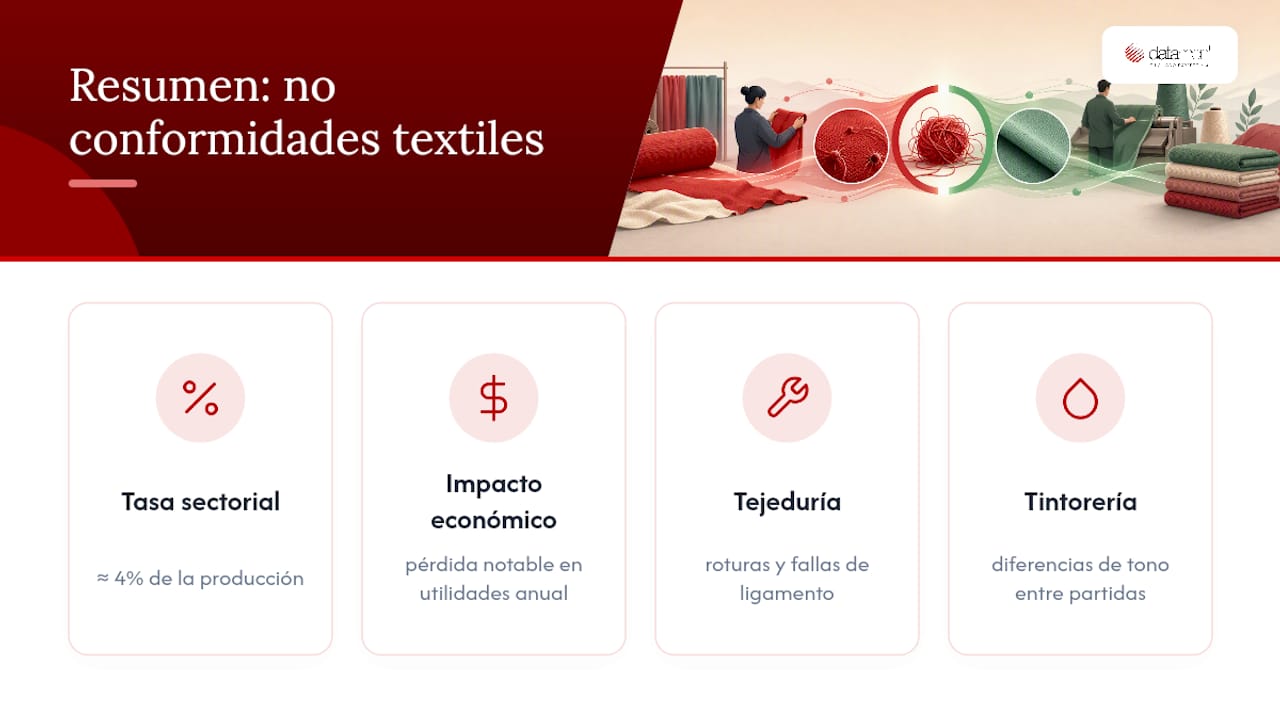
Los defectos que con más frecuencia derivan en no conformidad son las roturas de urdimbre, la densidad irregular de trama, las manchas de aceite, los problemas de solidez de color y el pilling. En hilatura aparecen irregularidades de título y resistencia; en tejeduría, roturas y fallas de ligamento; en tintorería, diferencias de tono entre partidas; en acabados, encogimientos fuera de rango; en confección, costuras que no cumplen la especificación de resistencia.
Consejo profesional: No trates cada mancha como una no conformidad aislada. Registra la frecuencia por máquina: si se repite en el mismo telar, el problema no es el hilo, es el equipo.
La tasa sectorial de no conformidades suele rondar el 4 % de la producción, y superar ese promedio tiene un coste medible: un caso documentado con una tasa ligeramente superior al promedio mostró una pérdida notable sobre utilidades anuales.
¿Cómo se clasifican las no conformidades según su gravedad?
No todas las no conformidades pesan igual, y tratarlas como si lo hicieran es el error más común en planta. La clasificación estándar distingue tres niveles:
- Mayor: compromete la funcionalidad, la seguridad o un requisito contractual explícito del cliente (por ejemplo, solidez de color por debajo del mínimo pactado).
- Menor: afecta la estética o una tolerancia secundaria sin invalidar el uso del producto.
- Observación: una desviación puntual que no repite y no requiere acción correctiva formal, solo seguimiento.
Este criterio conecta directamente con ISO 9001, que exige tratar las no conformidades según su impacto en el cumplimiento de requisitos, y con las normas UNE de ensayo textil que fijan los umbrales de aceptación (resistencia, encogimiento, solidez). Sin esos umbrales documentados, clasificar “mayor” o “menor” queda a criterio subjetivo del inspector de turno, y eso es exactamente lo que un sistema de calidad bien diseñado evita.
Como métrica operativa, conviene fijar un umbral de acción: si la tasa de no conformidades por lote o línea supera el promedio histórico de la planta, se dispara una revisión de causa raíz sin esperar acumulación de casos.
¿Qué debe incluir un registro de no conformidad?
El RNC es el documento que convierte un problema puntual en un dato gestionable. Sin él, cada incidencia se resuelve de memoria y se repite en tres meses.
- Identificación: número de RNC, fecha, hora y turno.
- Trazabilidad: lote, máquina, referencia de artículo y operador responsable del proceso.
- Descripción del hallazgo: naturaleza de la desviación, con fotos y mediciones concretas.
- Impacto: cantidad de producto afectado y si compromete un pedido de cliente.
- Contención inmediata: qué se hizo en el momento (aislar lote, parar máquina, retener embarque).
- Responsable y plazo: quién cierra cada acción y para cuándo.
Consejo profesional: Vincula siempre la evidencia fotográfica al código de lote y a la lectura de la máquina en el momento del hallazgo. Un RNC sin ese cruce de datos es casi imposible de auditar seis meses después.
Un RNC bien construido debe registrar evidencia, contención, análisis de causa raíz y acciones correctivas con plazos y responsables explícitos, y no debe cerrarse hasta validar que la acción funcionó en producción real.
¿Qué método de análisis de causa raíz conviene usar?
La elección de la técnica depende de la complejidad del problema. Para una no conformidad puntual y con pocas variables, los 5 Whys bastan: preguntar “por qué” cinco veces suele llegar a la causa raíz sin montar un comité. Cuando intervienen varias familias de causas (máquina, material, método, mano de obra, medio ambiente), el diagrama de Ishikawa organiza mejor la investigación. Para no conformidades recurrentes con impacto económico alto, DMAIC aporta la estructura estadística que 5 Whys no tiene.
La trazabilidad granular, lote, máquina, hora y operador, es lo que convierte cualquiera de estas técnicas en algo más que una lluvia de ideas.
Un caso real de rotura de urdimbre en tejeduría rara vez tiene una sola causa. El análisis suele revelar tensión de hilo mal calibrada, humedad ambiental fuera del rango de 60 a 70 % y desgaste en las guías del telar actuando juntos.
Antes de sustituir componentes mecánicos costosos, conviene revisar primero las condiciones ambientales de humedad, porque es una causa frecuente y barata de corregir frente a un cambio de maquinaria.
Contención, corrección y validación antes de cerrar el RNC
Cerrar un RNC sin validar la eficacia de la acción es el atajo que garantiza la reincidencia. La secuencia correcta tiene tres fases:
- Contención inmediata: aislar el lote afectado, marcar el producto y, si es necesario, parar la máquina hasta confirmar que el problema no se está propagando.
- Acción correctiva: definir la medida concreta (recalibrar tensión, ajustar humedad, sustituir componente) con un responsable nombrado y una fecha de implementación.
- Validación: observar un número representativo de ciclos o lotes tras aplicar la corrección, antes de declarar el RNC cerrado.
Las buenas prácticas de gestión de calidad son claras en este punto: no cerrar el RNC hasta comprobar la eficacia en producción real, evaluando reincidencias antes de dar por resuelto el caso. La inspección en línea complementa esta validación, pero la inspección preembarque sigue siendo la última barrera antes de que el producto salga de planta, y funciona mejor cuando se integra en etapas tempranas del proceso en lugar de usarse solo como filtro final.
Cómo reduce las no conformidades una gestión integrada de trazabilidad
Gestionar RNC en hojas de cálculo dispersas hace casi imposible cruzar lote, máquina y operador a tiempo. La trazabilidad automatizada resuelve ese cuello de botella: cada defecto queda vinculado a su origen exacto en el momento en que se detecta, no días después.
- QualityPlus centraliza la inspección en tiempo real y genera el RNC con la evidencia ya enlazada al lote y a la máquina.
- TexPlus aporta la trazabilidad de producción que alimenta el análisis de causa raíz.
- SmartPlus convierte los RNC acumulados en indicadores OEE y coste por rechazo, en vez de dejarlos como expedientes cerrados sin uso.
Consejo profesional: Las alarmas automáticas en maquinaria reducen el desperdicio que genera depender solo de la inspección humana tardía, porque detectan la desviación en el mismo ciclo en que ocurre.
Las plantas que implementan este flujo integrado suelen entrar en operación en menos de 90 días, con retorno de la inversión por debajo de un año.
Lo que aprendimos gestionando no conformidades en planta
No cierres un RNC sin un periodo de observación real, aunque la presión de producción empuje a hacerlo. La trazabilidad importa más que la sanción: castigar al operador que reporta un defecto solo enseña a no reportarlo. Cada RNC es un dato, no un expediente muerto, y las causas recurrentes casi siempre apuntan a clima o mantenimiento antes que a un fallo humano puntual.
Trazabilidad y cierre de RNC sin depender de hojas sueltas
Gestionar no conformidades con hojas de cálculo y carpetas de fotos dispersas funciona hasta que hay que auditar seis meses atrás, y entonces falla. Datamonplus conecta la detección, la contención y el cierre del RNC en un mismo sistema, con la evidencia ya vinculada al lote, la máquina y el operador desde el primer minuto.
El módulo QualityPlus genera alarmas automáticas cuando una lectura se sale de tolerancia, antes de que el defecto avance por la línea. La implementación completa suele entrar en operación en menos de 90 días, con formación del equipo incluida y retorno de la inversión típicamente por debajo del año. Si operas en México, la propuesta específica para fábricas textiles mexicanas detalla módulos y plazos. Puedes también revisar los casos de éxito de plantas que redujeron su tasa de rechazo tras integrar trazabilidad completa, y solicitar una demo para ver el flujo de RNC aplicado a tu propia línea.
Fuentes
- Propuesta de mejora para la reducción de no conformidades usando SMED y TPM mediante PDCA (UPC)
- Gestión de calidad: ¿Cómo resolver problemas con RNC? - Delta
- Guía y lista de control de calidad para inspección textil - PROQC
- Guía completa sobre defectos en el tejido textil - LYDENIM
- Academia
Recomendación
DatamonPlus
Deja de perseguir datos por Excel
Control de producción, calidad y costes en tiempo real, montado sobre 40 años de fábricas textiles.
Agendar demo

