Respuesta rápida
Un cambio de ingeniería textil es cualquier modificación de receta, parámetro de proceso, materia prima, equipo o ruta de fabricación que pueda alterar la calidad o el coste de un lote. Controlarlo exige un proceso de órdenes de cambio formalizado en el sistema, con versionado de recetas, aprobación por roles definidos y verificación con muestreo del primer lote posterior al cambio. Sin ese proceso, los cambios se aplican de forma informal, los errores se repiten y nadie puede medir qué costó cada decisión.
Implantar un proceso de órdenes de cambio controladas en el ERP, con versionado de recetas, aprobaciones por roles y trazabilidad por lote, es la única forma de garantizar que cada modificación en producción quede registrada, auditada y medible. Sin ese proceso, los cambios de receta o de parámetros de proceso se aplican de forma informal, los errores se repiten y el coste real de cada decisión permanece invisible.
Los componentes mínimos que necesita cualquier planta para operar con control son:
- Formulario de solicitud con referencia de orden, producto, receta actual, cambio propuesto y motivo.
- Evaluación técnica con pruebas de laboratorio y criterios de aceptación documentados.
- Aprobación formal con roles asignados (ingeniería, calidad, producción) y registro de responsable.
- Control de versiones en ERP que bloquee la ejecución hasta confirmar conformidad de calidad.
- Verificación en planta con muestreo post-implementación y cierre documental.
Puntos clave
Gestionar los cambios de ingeniería textil con control real exige versionado de recetas en el ERP, roles de aprobación definidos, integración MES y KPIs medidos desde el primer lote post-cambio.
| Punto | Detalles |
|---|---|
| Órdenes de cambio formalizadas | Toda modificación de receta, parámetro o material debe registrarse en el ERP con versión, motivo y aprobación documentada. |
| Integración MES imprescindible | La transmisión directa de recetas a máquina elimina errores de doble entrada y garantiza trazabilidad real por lote. |
| KPIs desde el primer lote | Mide OEE, defectos y coste por unidad a 1, 7 y 30 días para validar el cambio con datos, no con suposiciones. |
| Piloto antes del despliegue total | Arranca en 1–2 líneas críticas; un proyecto ágil con recursos dedicados puede estar operativo en ~90 días. |
| Datamonplus para textil | TexPlus, FlowPlus, QualityPlus y SmartPlus cubren el ciclo completo de OC con ROI típico inferior a un año. |
Fuentes y recursos para profundizar
Para verificar requisitos técnicos y planificar la implantación, estos recursos son el punto de partida más directo:
- ERP Textil: funcionalidades y beneficios sectoriales: referencia externa sobre capacidades estándar de un ERP textil especializado.
- Integración MES-ERP en textil: plazos y flujos clave: guía técnica sobre tiempos y flujos de integración.
- Qué es un ERP textil y para qué sirve: guía de Datamonplus sobre funcionalidades y criterios de selección.
- Cómo elegir un ERP para tu fábrica textil: checklist de evaluación con criterios específicos para versionado, trazabilidad e integración MES.
- Casos de éxito de Datamonplus: ejemplos documentados de implantaciones reales con resultados medibles.
- Guías y recursos descargables de Datamonplus: repositorio con plantillas, guías de implementación y materiales de formación.
Tabla de contenidos
- ¿Qué son los cambios de ingeniería textil en el contexto de planta?
- Ciclo de vida de una orden de cambio: del inicio al cierre
- Qué debe ofrecer un ERP o SGC para gestionar estos cambios
- ¿Qué KPIs validan que el cambio funcionó?
- Roadmap para implantar la gestión de cambios en 90 días
- Errores frecuentes y prácticas que protegen el margen
- Plantilla operativa de OC y checklist para planta
- Cómo Datamonplus facilita la gestión de cambios en fábricas textiles
- Datamonplus: el punto de partida para un piloto en 90 días
¿Qué son los cambios de ingeniería textil en el contexto de planta?
En producción textil, un cambio de ingeniería es cualquier modificación que afecta una receta, un parámetro de proceso, un material, un equipo o una ruta de fabricación, y que puede alterar el resultado de calidad o el coste de un lote. No se trata de la disciplina académica ni de decisiones de diseño de moda: el foco es exclusivamente operativo.
Los tipos de cambio que cubre esta guía son:
- Receta o formulación: modificación de proporciones de colorante, auxiliares químicos o tiempos de baño en tintorería.
- Parámetros de proceso: temperatura de curado, velocidad de telares, presión de estampación o pH de lavandería.
- Sustitución de materia prima: cambio de proveedor de hilo, fibra o producto químico con especificación equivalente o diferente.
- Ajustes de máquina: calibración, cambio de accesorios o actualización de programa de control.
- Secuencias de proceso: reordenación de fases en acabados o incorporación de un paso adicional de inspección.
Quedan fuera del alcance: la formación académica en ingeniería textil y las decisiones de diseño de colección o moda.
Ciclo de vida de una orden de cambio: del inicio al cierre
Un proceso estandarizado protege a la planta de cambios aplicados a medias y de aprobaciones informales que nadie puede auditar después.
- Solicitud. El solicitante completa el formulario con referencia de orden, producto o SKU, receta vigente, cambio propuesto, motivo técnico o comercial e impacto esperado en calidad y coste. Sin estos datos, la solicitud no avanza.
- Evaluación técnica. El equipo de ingeniería o laboratorio ejecuta pruebas en condiciones controladas. Se documentan los indicadores de control (resistencia al lavado, solidez del color, gramaje, rendimiento) y se emite un dictamen de viabilidad.
- Aprobación. Los responsables con autoridad firman o registran su conformidad en el ERP: responsable de ingeniería, jefe de calidad, director de producción y, si hay implicaciones de compra, el responsable de aprovisionamiento. El criterio de aprobación debe estar predefinido, no negociarse caso a caso.
- Implementación. Se crea la nueva versión de receta en el ERP, se despliega a planta con instrucciones claras para los operarios y se actualiza la documentación técnica. El sistema bloquea la ejecución de lotes con la receta anterior hasta que el responsable confirme el cambio.
- Verificación. Se toman muestras del primer lote producido con la nueva receta, se realizan pruebas de conformidad y se capturan los KPIs definidos. El cierre documental incluye el resultado de las pruebas y la firma de conformidad.
Los pasos 3 y 4 pueden automatizarse en el ERP mediante flujos de aprobación configurables y transmisión directa de recetas al sistema MES de la máquina.
Campos mínimos de la plantilla de orden de cambio:
- Número de OC y fecha de solicitud
- Producto / SKU y lote de referencia
- Receta actual (número de versión) y receta propuesta (versión nueva)
- Motivo del cambio y riesgo estimado
- Pruebas asociadas y resultados esperados
- Fechas objetivo (evaluación, aprobación, implementación)
- Responsables y registro de aprobación
Qué debe ofrecer un ERP o SGC para gestionar estos cambios
Un ERP textil especializado centraliza producción, inventario y trazabilidad, reduciendo errores y mejorando la toma de decisiones en tiempo real. Para soportar la gestión de cambios de ingeniería, el sistema debe cubrir al menos estas funcionalidades:
- Versionado de recetas y listas de materiales (BOM): cada versión queda identificada, fechada y vinculada al lote que la usó. La recuperación de versiones anteriores debe ser inmediata.
- Flujos de aprobación configurables: permisos por rol, firma electrónica o registro de responsable, y bloqueo automático hasta conformidad.
- Integración MES/SCADA: transmisión de recetas aprobadas directamente a la máquina y recepción de consumos reales y resultados de calidad sin doble entrada.
- Trazabilidad por lote: registro de materiales usados, versión de receta aplicada, operario, turno y resultado de inspección.
- Auditoría y reporting: historial de quién hizo qué cambio, cuándo y por qué, exportable para auditorías externas o certificaciones como GOTS u OEKO-TEX.
- Control de calidad integrado: inspección en tiempo real vinculada a la OC para capturar defectos en el primer lote post-cambio.
Consejo profesional: Diseña los roles mínimos necesarios y activa reglas de bloqueo en el ERP que impidan ejecutar un lote con una receta en estado «pendiente de aprobación». Este control evita que la urgencia de producción saltee el proceso formal y es la diferencia entre trazabilidad real y trazabilidad de papel.
Puedes revisar qué módulos concretos cubre un sistema completo en la guía sobre qué incluye un ERP textil completo.
¿Qué KPIs validan que el cambio funcionó?
Medir antes y después del cambio es lo que convierte una orden de cambio en una decisión basada en datos, no en intuición.
KPIs operativos:
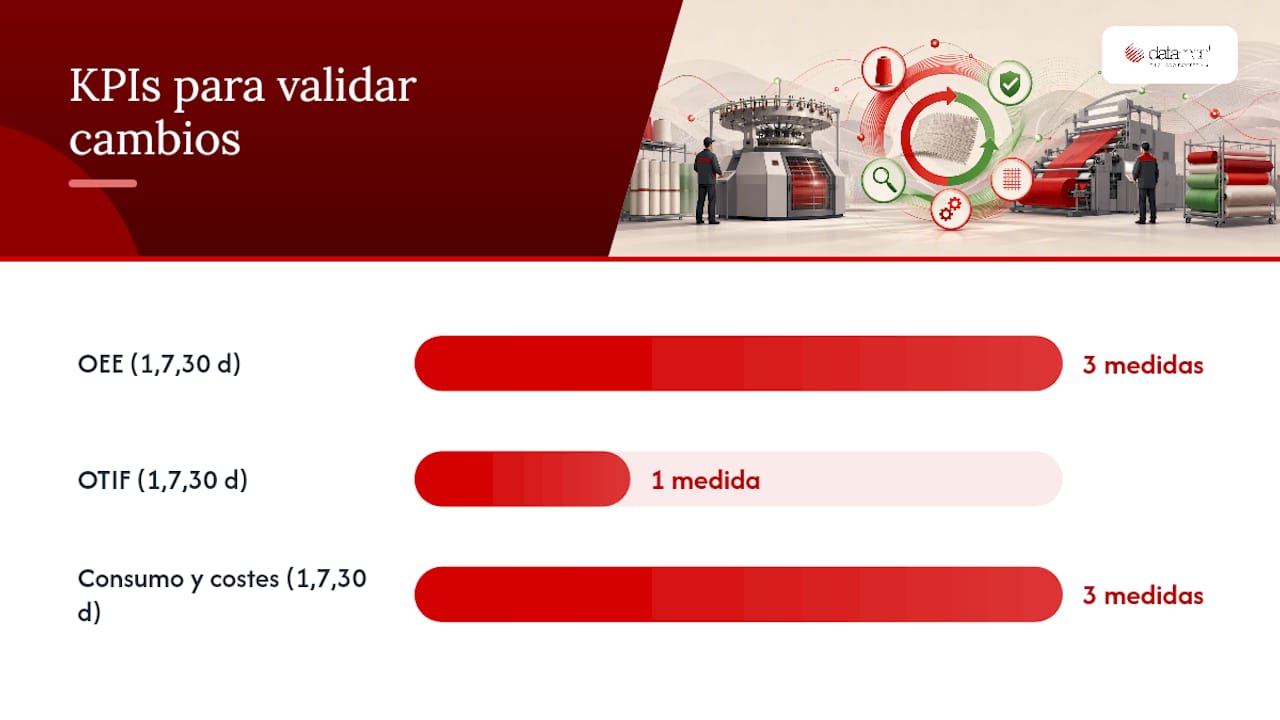
- OEE por línea afectada (disponibilidad, rendimiento, calidad)
- Cumplimiento de OTIF para los pedidos producidos con la nueva receta
- Tiempo de ciclo por fase del proceso modificado
KPIs de calidad:
- Porcentaje de defectos por lote en los primeros 30 días post-cambio
- Rechazos en inspección final y tasa de reprocesos
- Devoluciones de cliente vinculadas al lote afectado
KPIs de consumo y coste:
- Variación de consumo de materia prima por unidad producida
- Mermas por lote frente a la línea base anterior al cambio
- Desviación de coste por unidad respecto al escandallo aprobado
El control de calidad en producción textil en tiempo real permite capturar estos indicadores sin esperar al cierre de lote. La frecuencia de revisión recomendada es a 1, 7 y 30 días tras la implementación; si el indicador de defectos supera el umbral definido en las primeras 72 horas, el proceso de reversión debe activarse de forma inmediata.
Los indicadores OEE, OTIF y costes integrados en un panel de mando permiten al director de planta ver el impacto del cambio sin necesidad de consolidar datos manualmente.
Roadmap para implantar la gestión de cambios en 90 días
Un proyecto ágil con recursos dedicados puede entrar en operación completa en aproximadamente 90 días, según el programa de implementación de Datamonplus.
- Fase 0 — Diagnóstico (semanas 1–2): auditoría de procesos actuales, limpieza de datos maestros (materiales, BOM, rutas) e identificación de los 2–3 tipos de cambio más frecuentes en planta.
- Fase 1 — Diseño y configuración (semanas 3–6): diseño del flujo de OC, asignación de roles, configuración de permisos y flujos de aprobación en el ERP.
- Fase 2 — Piloto (semanas 7–12): despliegue en 1–2 líneas o procesos críticos, integración MES mínima (transmisión de recetas y captura de consumos), pruebas de trazabilidad y ajuste de KPIs.
- Fase 3 — Despliegue completo (semanas 10–13): extensión a toda la fábrica, formación por rol y soporte en sitio durante las primeras semanas de operación.
Checklist de implementación:
- Limpieza y validación de datos maestros (materiales, recetas, BOM)
- Mapping de recetas actuales al formato de versiones del ERP
- Pruebas de integración MES: envío de receta y recepción de consumos reales
- Formación diferenciada por rol (solicitante, aprobador, operario, auditor)
- Plan de verificación post-arranque con KPIs y umbrales definidos
La integración MES completa puede requerir entre 3 y 6 meses para los flujos principales; con conectores preconfigurados para el sector textil, ese plazo se reduce de forma significativa.
Errores frecuentes y prácticas que protegen el margen
Los fallos más habituales en plantas que intentan gestionar cambios sin un proceso formal son predecibles y evitables.
Errores comunes:
- Aplicar cambios de receta sin crear una nueva versión en el ERP, lo que hace imposible saber qué se produjo con qué parámetros.
- Aprobar cambios por mensaje de texto o correo sin registro en el sistema, eliminando la trazabilidad.
- Datos maestros inconsistentes que generan versiones duplicadas o recetas huérfanas.
- Implementar el cambio en producción sin verificar el primer lote, asumiendo que el ensayo de laboratorio es suficiente.
Prácticas que funcionan:
- Gobernanza clara: cada rol sabe exactamente qué puede aprobar y qué no. Sin ambigüedad, no hay atajos.
- Reglas de bloqueo en el ERP que impidan ejecutar lotes con recetas no aprobadas.
- Pruebas en entornos controlados antes del despliegue masivo, especialmente en cambios de materia prima.
- Comunicación estructurada entre producción, calidad, compras y mantenimiento: un cambio de proveedor de hilo que no llega a compras a tiempo puede generar una ruptura de suministro en planta.
Consejo profesional: Mantén un registro de lecciones aprendidas vinculado a cada OC cerrada y configura alertas tempranas en el panel de KPIs: si el porcentaje de defectos sube más de un punto porcentual en las primeras 72 horas tras un cambio, el sistema debe notificarlo automáticamente al responsable de calidad.
Plantilla operativa de OC y checklist para planta
La plantilla de orden de cambio debe vivir en el ERP, no en una hoja de cálculo compartida.
Antes de implementar:
- Copia de seguridad de la receta vigente (versión actual archivada en el ERP)
- Confirmación de disponibilidad de materiales para la nueva receta
- Formación breve a operarios del turno afectado (máximo 30 minutos, con instrucción escrita)
- Etiquetado diferenciado de los lotes del piloto
Durante la implementación:
- Activación de la nueva versión de receta en el ERP y bloqueo de la anterior
- Transmisión de parámetros al MES de la máquina y confirmación de recepción
- Registro de hora de inicio y operario responsable
Tras la implementación:
- Muestreo del primer lote y envío a laboratorio
- Captura de KPIs (OEE, defectos, consumo) en el sistema
- Cierre documental de la OC con resultado de pruebas y firma de conformidad
- Actualización de la documentación técnica del producto
Puedes descargar plantillas y guías adicionales desde el repositorio de recursos de Datamonplus.
Cómo Datamonplus facilita la gestión de cambios en fábricas textiles
Datamonplus es un ERP diseñado exclusivamente para fábricas textiles, con más de 40 años de experiencia en el sector y presencia en México, Perú, Ecuador, Colombia, Argentina, Brasil, Portugal y España. Sus cuatro módulos cubren directamente el proceso de gestión de cambios de ingeniería:
- TexPlus: control de recetas con versionado por lote, historial completo y trazabilidad de materiales.
- FlowPlus: gestión de órdenes de cambio, flujos de aprobación configurables y logística de producción.
- QualityPlus: control de calidad en tiempo real vinculado a cada OC, con inspección por lote y alertas automáticas.
- SmartPlus: paneles de OEE, OTIF y costes que muestran el impacto de cada cambio sin consolidación manual.
La integración MES de Datamonplus transmite recetas aprobadas directamente a la máquina y recoge consumos reales, eliminando la doble entrada y reduciendo discrepancias de inventario. Los casos de éxito documentados en plantas textiles muestran mejoras operativas medibles tras la implantación.
Qué pedir en la demo:
- Demostración del versionado de recetas con historial de cambios y recuperación de versiones anteriores.
- Ejemplo de flujo de OC completo: solicitud, aprobación, implementación y cierre.
- Integración MES en vivo: transmisión de receta a máquina y captura de consumos reales.
- Panel de KPIs con OEE, defectos y coste por unidad en tiempo real.
La prioridad del gerente no es el software: son los datos y los roles
Antes de configurar cualquier flujo en el ERP, la planta necesita datos maestros limpios y roles con autoridad real. Un sistema bien configurado sobre datos inconsistentes reproduce los mismos errores más rápido. La limpieza de BOM, recetas y materiales no es una tarea técnica secundaria: es la condición para que el versionado tenga sentido.
Medir el impacto financiero y de calidad desde el primer piloto es lo que justifica la expansión del proceso al resto de la fábrica. Sin esos números, la gestión de cambios se percibe como burocracia adicional. Con ellos, se convierte en el argumento más sólido para mantener el control operativo.
Los ciclos cortos de retroalimentación entre planta e ingeniería, semanales durante las primeras semanas post-cambio, son lo que convierte un proceso formal en una práctica viva. La distancia entre quienes aprueban y quienes ejecutan es el origen de la mayoría de los fallos.
Datamonplus: el punto de partida para un piloto en 90 días
Controlar los cambios de ingeniería textil con trazabilidad real requiere un ERP que entienda lotes, recetas y defectos desde el diseño, no uno adaptado con módulos genéricos. Datamonplus ofrece exactamente eso: un sistema configurado para procesos textiles reales, con implementación estructurada y soporte especializado desde el primer día.
Para arrancar el piloto, prepara estos datos antes de la demo: las 2 líneas de producción más críticas, las listas de materiales actuales, 3 recetas representativas con sus versiones vigentes y 2–3 ejemplos de órdenes de cambio previas (aunque sean informales). Con esa base, el equipo de Datamonplus puede mostrarte el flujo completo adaptado a tu planta y estimar el alcance de la implementación en 90 días.
Solicita la demo con tu caso de uso concreto a través de la página de contacto de Datamonplus e indica que quieres ver el módulo de órdenes de cambio y la integración MES en funcionamiento.
Recomendación
DatamonPlus
Deja de perseguir datos por Excel
Control de producción, calidad y costes en tiempo real, montado sobre 40 años de fábricas textiles.
Agendar demo