Respuesta rápida
Los cinco indicadores de mantenimiento con más impacto en una planta textil son MTTR (tiempo medio de reparación), MTBF (tiempo medio entre fallos), OEE (eficacia general de los equipos), disponibilidad y CMF (coste de mantenimiento sobre facturación). La primera acción no es comprar software: es elegir cinco activos críticos por su impacto en línea, registrar sus paradas con criterios consistentes durante 30 días y usar ese periodo como línea base. Sin línea base, cualquier objetivo que fijes es una expectativa, no una meta.
Priorice cinco indicadores: MTTR, MTBF, OEE, disponibilidad y CMF (coste de mantenimiento sobre facturación). Son los indicadores de mantenimiento textil que más impacto tienen sobre la producción de hilatura, tejeduría y acabados, porque conectan directamente el estado de la máquina con el resultado económico de la planta.
La primera acción no es comprar software ni contratar consultoría. Es auditar cinco activos críticos vinculados a su análisis de criticidad (o AMFE si ya lo aplica) y medirlos durante 30 días antes de tomar cualquier decisión estructural.
Para empezar esta semana:
- Elabore un inventario de esos cinco activos críticos, con su historial de paradas si existe.
- Cree un registro estandarizado de paradas: fecha, duración, causa y responsable.
- Asigne a una persona la validación diaria de esos datos, aunque sea en una hoja de cálculo.
Los indicadores que priorizará muestran patrones distintos:
- MTTR revela si su equipo de mantenimiento reacciona con rapidez o se enreda en diagnósticos lentos.
- OEE expone pérdidas que nadie ve a simple vista, como microparadas en telares o rechazos por defecto de urdimbre.
- CMF conecta el coste del mantenimiento con la facturación, el argumento que de verdad convence a dirección.
Puntos clave
Los cinco indicadores de mantenimiento textil que determinan el rendimiento de una planta son MTTR, MTBF, OEE, disponibilidad y CMF, y su valor depende de datos capturados con criterios consistentes.
| Punto | Detalles |
|---|---|
| Priorice cinco KPIs | Empiece por MTTR, MTBF, OEE, disponibilidad y CMF antes de ampliar el panel de indicadores. |
| Use criticidad, no cobertura total | Seleccione activos mediante AMFE en vez de intentar medir todo en toda la planta. |
| Separe paros planificados de averías | Un cambio de artículo no es una avería; mezclarlos distorsiona el MTTR y el OEE. |
| RCM mejora la disponibilidad de forma medible | Casos documentados muestran saltos de 65 % a 82 % y de — a — tras intervenir con RCM/AMFE. |
| Un ERP textil acelera la fiabilidad del dato | Datamonplus centraliza OEE, MTTR y trazabilidad de intervenciones en un panel único por lote y máquina. |
Tabla de contenidos
- Indicadores de mantenimiento textil: definición, fórmula y por qué importan
- Cómo calcular MTTR y OEE: fórmulas y ejemplos paso a paso
- Cómo elegir qué KPIs medir y fijar objetivos realistas.
- Tecnología para medir con datos fiables: GMAO, IoT y ERP
- Benchmarks y un caso real de mejora de disponibilidad
- Implementar la medición de KPIs en 90 días: qué esperar
- Un ERP textil acelera la captura y el análisis de sus KPIs
- Fuentes
- Preguntas frecuentes
Indicadores de mantenimiento textil: definición, fórmula y por qué importan
Cada indicador de mantenimiento textil responde a una pregunta operativa concreta. Conocer la definición no basta: hay que saber qué contar y qué excluir al calcularlo, porque los criterios de captura de datos varían entre hilatura, tejeduría y acabados.
MTTR (tiempo medio de reparación) mide cuánto tarda su equipo en devolver una máquina a producción desde que falla. En una planta de tejeduría, el reloj debe arrancar en el momento en que se reporta el paro, no cuando el técnico llega al telar.
MTBF y MTTF (tiempo medio entre fallas / hasta la falla) indican la fiabilidad de un activo. MTBF se usa para equipos reparables, como una máquina de urdir; MTTF, para componentes que se sustituyen enteros, como una lanzadera. Un MTBF bajo en una rectificadora de hilo suele señalar un problema de lubricación más que de diseño.
OEE (eficacia general de los equipos) es el estándar de facto para medir productividad porque combina tres factores en un solo número: disponibilidad, rendimiento y calidad. Un OEE bien calculado detecta pérdidas ocultas que no aparecen en los reportes de producción, como los arranques lentos tras un cambio de artículo en tejeduría circular.
Disponibilidad y confiabilidad son primos cercanos, pero no iguales. La disponibilidad mide el tiempo que la máquina pudo producir frente al tiempo planificado; la confiabilidad mide cuánto tiempo funciona sin fallar. Una máquina puede tener alta disponibilidad y baja confiabilidad si sufre muchos micro paros breves.
Backlog de órdenes de trabajo cuantifica las tareas de mantenimiento pendientes de ejecutar. Un backlog creciente en una planta de tintorería casi siempre anticipa una ola de paros correctivos en las semanas siguientes.
CMF (coste de mantenimiento sobre facturación) y CPMV relacionan el gasto de mantenimiento con el volumen de negocio o de producción. Es el indicador que dirección entiende sin traducción.
| Indicador | Qué mide | Nota de aplicación textil |
|---|---|---|
| MTTR | Velocidad de reparación | El reloj arranca al reportar el fallo, no al llegar el técnico |
| MTBF/MTTF | Fiabilidad del activo | MTBF para reparables (telares); MTTF para descartables (agujas, lanzaderas) |
| OEE | Productividad global | Descompone disponibilidad, rendimiento y calidad por línea |
| Disponibilidad | Tiempo operativo real vs. planificado | Sensible a paros cortos y cambios de artículo |
| Backlog | Órdenes pendientes | Indicador anticipado de correctivos futuros |
| CMF/CPMV | Coste de mantenimiento relativo | Vincula mantenimiento con resultado financiero |
Consejo profesional: no mezcle en el mismo cálculo de MTTR los paros programados (cambio de artículo, limpieza CIP en tintorería) con los paros por avería real. Esa mezcla infla artificialmente el tiempo de reparación y distorsiona cualquier meta que fije después.
También conviene vigilar el porcentaje de mantenimiento planificado frente al correctivo, la tasa de utilización de maquinaria y la tasa de defectos por lote, porque un mal mantenimiento suele traducirse en más rechazos de calidad antes que en paros evidentes. La tasa de utilización relaciona el tiempo de funcionamiento con el tiempo disponible y suele delatar problemas de planificación que nadie atribuye a mantenimiento hasta que se cruzan los datos.
Cómo calcular MTTR y OEE: fórmulas y ejemplos paso a paso
Las fórmulas por sí solas no bastan: lo que marca la diferencia es qué datos entran en cada variable.
| Indicador | Fórmula |
|---|---|
| MTTR | Tiempo total de reparación ÷ número de reparaciones |
| MTBF | Tiempo total de operación ÷ número de fallas |
| Disponibilidad | Tiempo operativo real ÷ tiempo planificado de producción |
| OEE | Disponibilidad × rendimiento × calidad |
| CMF | Coste total de mantenimiento ÷ facturación del período |
| % mantenimiento planificado | Horas de mantenimiento planificado ÷ horas totales de mantenimiento |
Ejemplo 1: MTTR en una máquina de urdir. En 30 días, la máquina tuvo 6 averías con tiempos de reparación de 2, 3, 1, 4, 2 y 6 horas (total: 18 horas). MTTR = 18 ÷ 6 = 3 horas por reparación.
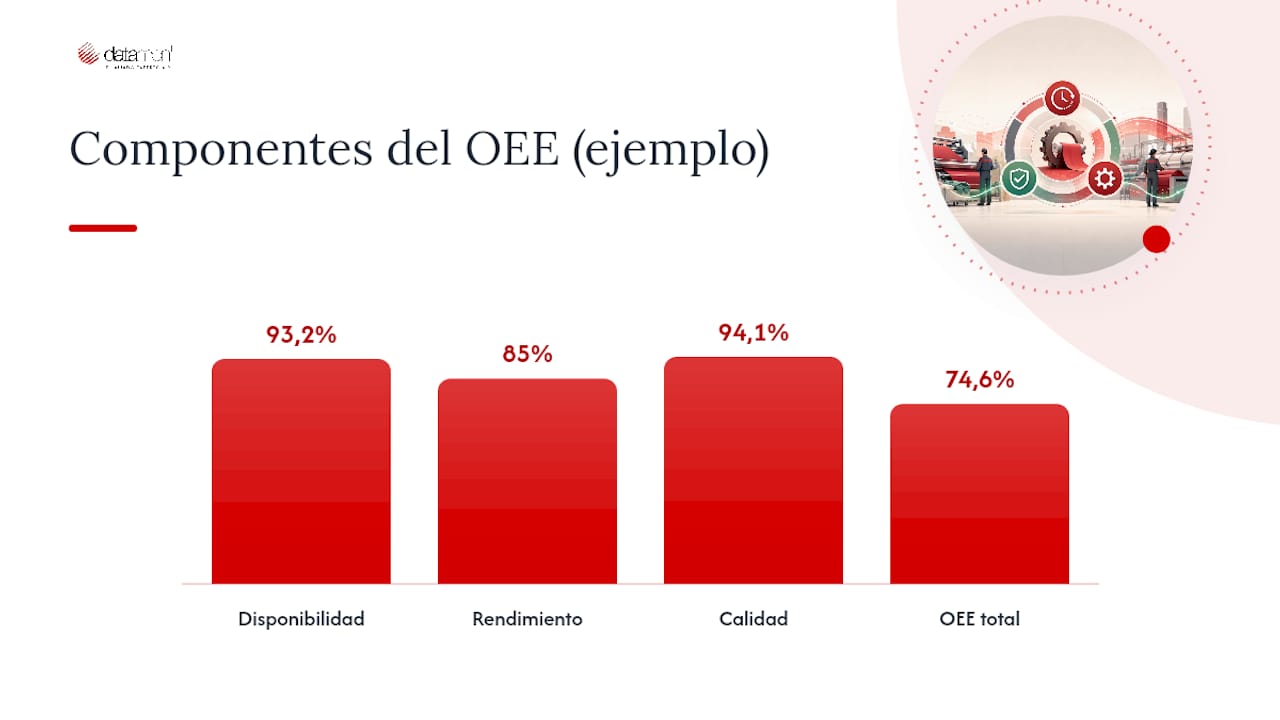
Ejemplo 2: OEE en un telar circular. Turno de 8 horas (480 minutos), con 40 minutos de paro planificado (cambio de artículo) y 30 de correctivo. Tiempo operativo: 410 minutos.
- Disponibilidad = 410 ÷ 440 (tiempo planificado descontando el cambio programado) = 93,2 %.
- Rendimiento: producción real de 850 metros frente a un estándar de 1.000 metros en ese tiempo = 85 %.
- Calidad: de 850 metros, 800 pasan control = 94,1 %.
- OEE = 0,932 × 0,85 × 0,941 = 74,6 %.
El error más frecuente es contar el cambio de artículo como avería en lugar de paro planificado, lo que hunde artificialmente la disponibilidad. Normalice también los turnos: comparar un turno de 8 horas con uno de 12 sin ajustar produce OEE que no son comparables entre líneas.
Cómo elegir qué KPIs medir y fijar objetivos realistas.
Medir todos los indicadores en todos los activos no es riguroso, es contraproducente. Con centenares de máquinas en planta, priorizar mediante un análisis de criticidad concentra el esfuerzo donde el impacto económico es real, en lugar de diluirlo en equipos secundarios.
Para decidir qué activos y qué indicadores medir primero:
- Clasifique los activos por impacto operativo: ¿su parada detiene toda la línea o solo un puesto?
- Revise la frecuencia histórica de fallo de cada máquina, aunque sea con datos informales del taller.
- Calcule el coste aproximado de una hora de parada en cada línea (hilatura, tejeduría, tintorería, acabados).
- Valore la facilidad real de captura del dato: un indicador que nadie puede medir de forma consistente no sirve.
- Alinee la selección final con los objetivos comerciales del período, como reducir plazos de entrega o mermas.
Fijar objetivos exige un punto de partida honesto. Fijar una meta sin línea base es fijar una expectativa, no un objetivo.
Tecnología para medir con datos fiables: GMAO, IoT y ERP
La tecnología no sustituye la disciplina de mantenimiento. Un sistema de GMAO facilita el registro histórico necesario para calcular indicadores de fiabilidad reales, pero si los operarios no registran causas con criterio consistente, el dashboard más sofisticado solo mostrará ruido con buen diseño.
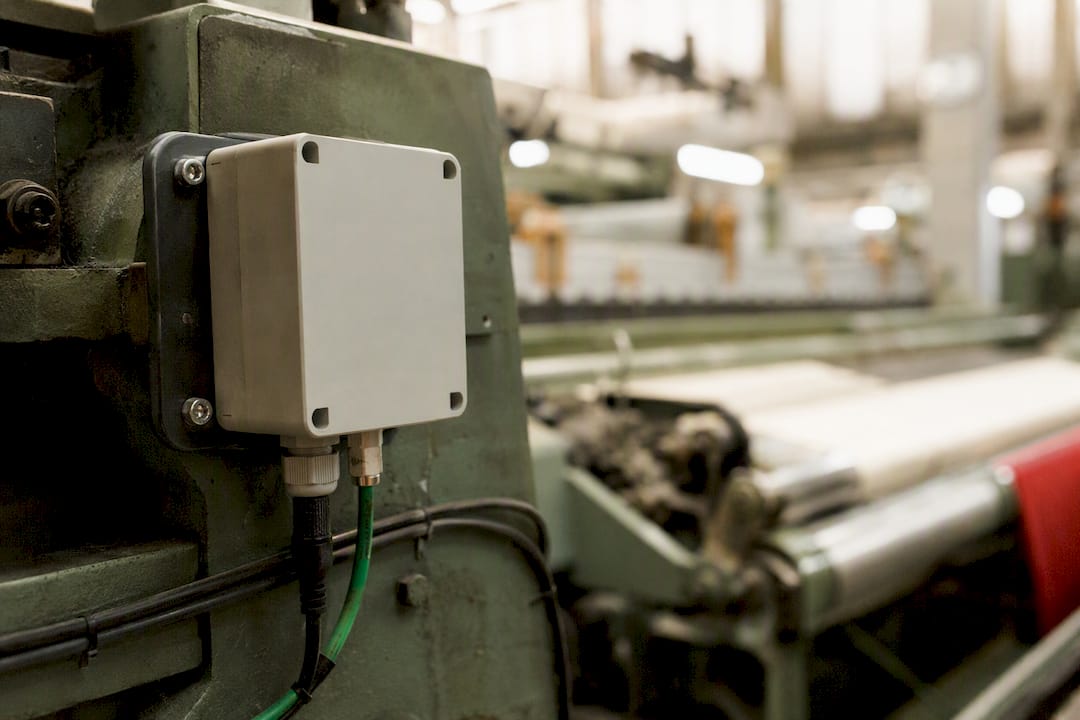
Tres capas tecnológicas suelen convivir en una planta textil madura: un GMAO/CMMS para gestionar órdenes de trabajo y su historial; sensores IoT que capturan tiempos de actividad y vibración sin depender del registro manual; y un ERP con analítica integrada que cruza esos datos con producción, calidad y costes en un mismo panel.
Antes de automatizar, valide la calidad del dato con este checklist:
- Cada registro debe llevar marca de tiempo exacta, no una hora redondeada de memoria.
- Debe existir un responsable identificado por cada intervención.
- La causa del fallo debe categorizarse con un listado cerrado, no en texto libre.
- Los registros de GMAO deben sincronizarse con los de producción, sin duplicidades entre turnos.
Consejo profesional: automatice primero el registro de paros y tiempos de actividad antes que cualquier otro dato. Es la instrumentación con el retorno más rápido: en la mayoría de plantas, el ROI de sensorizar paros se recupera en menos de un año porque elimina el subregistro manual, que suele esconder entre un 10 y un 20 % de los micro paros reales.
Benchmarks y un caso real de mejora de disponibilidad
Los rangos de referencia varían mucho según el subproceso, y aplicar un benchmark genérico sin ajustarlo por tipo de maquinaria conduce a metas irreales. Un estudio sobre disponibilidad textil confirma que los benchmarks deben ajustarse por subproceso: hilado, tejido y acabado no comparten la misma variabilidad de fallo.
Un estudio que aplicó RCM y análisis de modos de falla en una planta textil documentó una mejora concreta: una máquina remalladora redujo significativamente su tiempo de reparación y alcanzó un 92 % de disponibilidad tras la intervención.
El análisis de modos de falla permitió priorizar tareas de mantenimiento sobre los componentes con mayor probabilidad de fallo, reduciendo las paradas prolongadas y elevando la disponibilidad de las máquinas críticas de forma sostenida.
Las intervenciones que generaron esas mejoras se repiten en ambos casos: priorización de repuestos críticos, formación operaria estructurada, calendarización de tareas preventivas y revisión periódica del indicador, idealmente cada mes en el arranque del programa y de forma trimestral una vez estabilizado.
- Priorice el stock de repuestos según criticidad, no según rotación histórica de compras.
- Forme a los operarios en detección temprana de anomalías, no solo en reparación.
- Revise el análisis de causa raíz de cada avería recurrente antes de cerrar la orden de trabajo.
Implementar la medición de KPIs en 90 días: qué esperar
Un plan realista se ve así: semanas 1 a 2, auditoría e inventario crítico; semanas 3 a 4, priorización con AMFE y formación básica del equipo; semanas 5 a 8, instrumentación mínima y registro estandarizado de paros; semanas 9 a 12, treinta días de recolección seguidos de análisis y ajuste de metas.
Las acciones de mayor impacto ocurren en las primeras cuatro semanas: sin inventario crítico ni registro consistente, cualquier dato posterior será poco fiable. Espere resultados parciales, no transformación instantánea. Si al día 60 el equipo interno no logra sostener el registro, es el momento de pedir apoyo externo especializado en implementación de sistemas de mantenimiento textil.
Un ERP textil acelera la captura y el análisis de sus KPIs
Datamonplus resuelve el problema que más retrasa a los equipos de mantenimiento textil: pasar semanas cruzando hojas de cálculo antes de confiar en un solo número.
El módulo SmartPlus centraliza los indicadores OEE, MTTR y costes integrados en un panel único, sin depender de exportaciones manuales entre el GMAO y el sistema de producción. La trazabilidad de intervenciones queda registrada por lote y por máquina, con responsable y causa categorizada desde el origen, lo que resuelve de raíz el problema de calidad del dato descrito antes. Frente a la hoja de cálculo, que tarda semanas en revelar una tendencia real, un panel sincronizado con producción permite detectar una desviación de disponibilidad en días, no en el cierre del mes siguiente.
Si su planta ya tiene el inventario crítico y el registro de paros en marcha, el siguiente paso lógico es validar qué módulos necesita realmente. Puede revisar qué incluye un ERP textil completo y solicitar un diagnóstico corto para ver cómo se aplicaría a sus líneas de hilatura, tejeduría o acabados.
Fuentes
Para profundizar en fórmulas y benchmarks, consulte el estudio sobre disponibilidad en procesos textiles críticos y la investigación sobre RCM aplicado a maquinaria textil. Para implementación práctica, revise la propuesta de gestión de mantenimiento preventivo en PYME textil y la guía sobre programas de mantenimiento por tipo de máquina. Si busca cómo estructurar el despliegue tecnológico, la guía sobre ERP textil de Datamonplus detalla los módulos disponibles.
- Repositorio
- Propuesta de un sistema de gestión de mantenimiento preventivo para una PYME textil
- Doi
- Indicadores Clave en la Industria Textil: Un Análisis Estratégico – Nettexperu
Preguntas frecuentes
¿Cuáles son los indicadores de mantenimiento textil más importantes para empezar? MTTR, MTBF, OEE, disponibilidad y CMF cubren velocidad de reparación, fiabilidad, productividad global y coste relativo. Son suficientes para arrancar un programa de medición sin saturar al equipo.
¿Cada cuánto se deben revisar los KPIs de mantenimiento? Mensualmente durante los primeros tres meses de implementación y de forma trimestral una vez estabilizados los procesos, ajustando metas según la evolución operativa de cada línea.
¿Qué diferencia hay entre disponibilidad y OEE? La disponibilidad es uno de los tres componentes del OEE. El OEE multiplica disponibilidad por rendimiento y por calidad, así que puede ser bajo aunque la disponibilidad sea alta si hay problemas de velocidad o rechazos.
¿Necesito un GMAO o un ERP para medir estos indicadores? No es obligatorio para empezar: puede iniciar con registros estructurados en hoja de cálculo. Pero a medida que crece el número de activos, un sistema integrado reduce el error de captura y acelera el análisis de tendencias.
¿Cómo sé si mis objetivos de KPI son realistas? Fíjelos siempre a partir de una línea base calculada con al menos 90 días de datos históricos, ajustada por subproceso (hilado, tejido, acabado) en lugar de usar un benchmark genérico del sector.
Recomendación
DatamonPlus
Deja de perseguir datos por Excel
Control de producción, calidad y costes en tiempo real, montado sobre 40 años de fábricas textiles.
Agendar demo