Respuesta rápida
La gestión eficaz de ensayos físicos textiles son cuatro acciones: definir especificaciones con criterios de aceptación por parámetro, planificar el muestreo por lote y fase productiva, ejecutar los ensayos en un laboratorio acreditado bajo ISO/IEC 17025 —en España, por ENAC— y registrar los resultados con trazabilidad digital vinculada al lote. La acreditación debe cubrir el ensayo concreto que necesitas, no solo la familia de normas: un certificado genérico no basta para que el informe tenga validez frente a un cliente o un auditor.
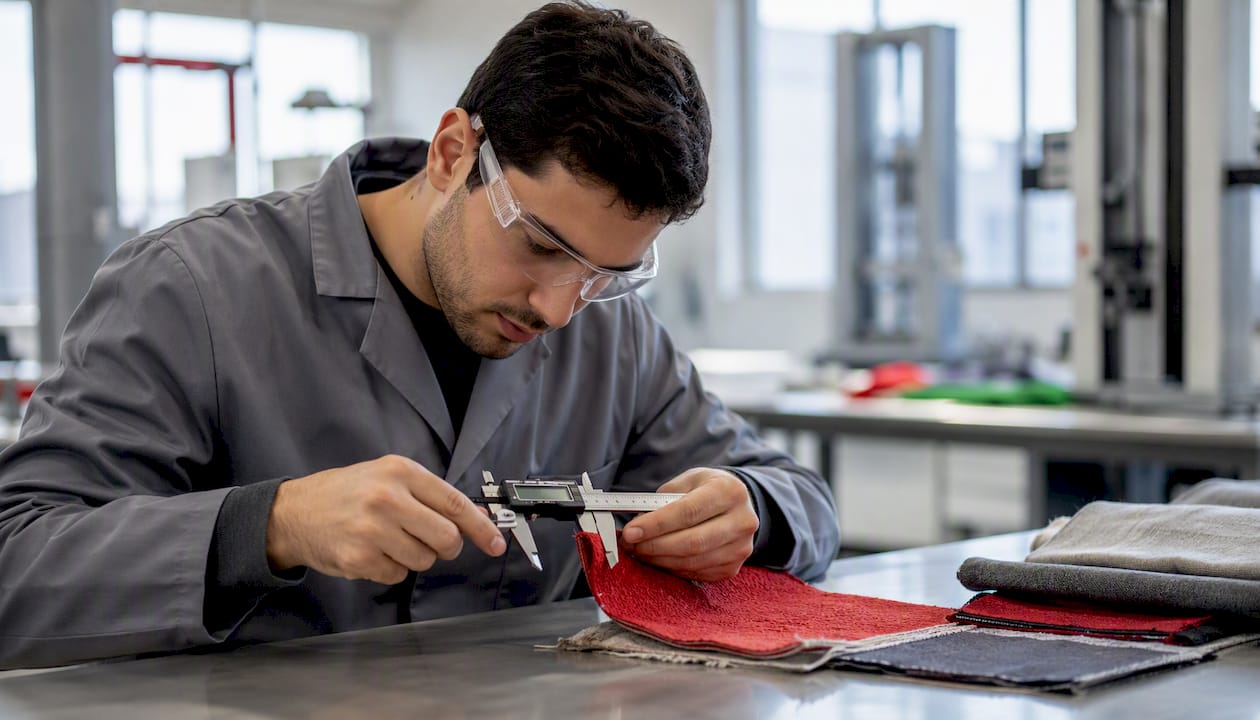
La gestión eficaz de ensayos físicos textiles se resume en cuatro acciones concretas: definir especificaciones con criterios de aceptación, planificar el muestreo por lote y fase productiva, ejecutar los ensayos en laboratorio acreditado bajo norma UNE/EN/ISO, y registrar los resultados con trazabilidad digital completa. Quien aplica este proceso sistemáticamente reduce devoluciones, acelera aprobaciones de muestra y convierte los datos de laboratorio en decisiones de compra y producción fundamentadas.
Para implementarlo desde hoy, sigue estos tres pasos mínimos:
- Define la ficha técnica y los criterios de aceptación. Cada referencia de producto debe tener especificaciones documentadas que incluyan las normas UNE/EN/ISO aplicables, los límites de aceptación por parámetro y los requisitos derivados del Reglamento REACH. Sin esta base, cualquier resultado de laboratorio queda sin contexto para tomar decisiones.
- Formaliza la ficha de solicitud de ensayo y el plan de muestreo. Documenta referencia de pedido, lote, punto de muestreo, normas aplicables, tolerancias y fecha límite. Un formato estandarizado elimina ambigüedades y evita repeticiones de ensayo por información incompleta.
- Registra los resultados en un sistema digital con trazabilidad por lote. El archivo en papel no permite cruzar históricos ni generar alertas automáticas. Un ERP textil como Datamonplus, con su módulo QualityPlus, vincula cada resultado con el lote de producción correspondiente y activa alertas de no conformidad en tiempo real.
La acreditación del laboratorio bajo ISO/IEC 17025, reconocida en España por ENAC, es el requisito mínimo para que los informes tengan validez técnica y legal frente a clientes y autoridades.
Puntos clave
La gestión eficaz de ensayos físicos textiles requiere especificaciones documentadas, muestreo planificado, laboratorio acreditado bajo ISO/IEC 17025 y registro digital integrado con la producción para cerrar el ciclo de calidad sin pérdida de trazabilidad.
| Punto | Detalles |
|---|---|
| Especificaciones y normas | Define criterios de aceptación por parámetro con referencia UNE/EN/ISO y requisitos REACH antes de solicitar cualquier ensayo. |
| Acreditación ENAC obligatoria | Exige acreditación ISO/IEC 17025 con alcance específico para el ensayo; un certificado genérico no es suficiente. |
| Muestreo y acondicionamiento | Identifica cada muestra con código de lote y acondiciona a 20 ± 2 °C y 65 ± 4 % HR según norma ISO antes del ensayo. |
| Registro digital con trazabilidad | Vincula cada resultado al lote de producción en un sistema digital; el archivo en papel no permite cruzar históricos ni generar alertas. |
| Acciones correctivas documentadas | Abre una NCR por cada parámetro fuera de especificación y ejecuta CAPA con causa raíz, medida correctiva y fecha de verificación. |
| Datamonplus QualityPlus | Automatiza la generación de fichas de ensayo, la importación de resultados y las alertas de no conformidad integradas con producción textil. |
Tabla de contenidos
- ¿Qué ensayos físicos textiles debes solicitar y cuándo?
- Normativa y acreditación que debes exigir en España
- Flujo operativo: de la solicitud de ensayo al informe final
- ¿Laboratorio externo o interno? Criterios para decidir
- ¿Qué equipos y condiciones de laboratorio debes supervisar?
- Gestión de datos y trazabilidad: campos mínimos y buenas prácticas
- ¿Cómo integrar la gestión de ensayos con un ERP o QMS?
- Plazos y costes: qué factores debes tener en cuenta
- Cómo elegir y auditar un laboratorio en España
- Qué hacer tras recibir los resultados: interpretación y acciones correctivas
- Datamonplus: gestión de ensayos integrada con tu producción textil
- Fuentes
¿Qué ensayos físicos textiles debes solicitar y cuándo?
La selección de pruebas físicas depende de la composición del tejido, su uso final y la etapa productiva. Solicitar todos los ensayos posibles en cada fase es costoso e ineficiente; no solicitar los críticos genera no conformidades costosas. La clave está en mapear qué falla con más frecuencia en tu producto y blindar esos parámetros desde la entrada de material.
Los ensayos más habituales en la cadena de suministro textil son:
- Resistencia a la rotura y al desgarro (ISO 13934-1/2, ISO 13937): obligatorio en tejidos técnicos, ropa de trabajo y artículos de hogar. Se solicita en inspección entrante y en aprobación de muestra inicial (FAI).
- Resistencia a la abrasión (ISO 12947, método Martindale): relevante para tapicería, ropa exterior y tejidos de uso intensivo. Se evalúa en FAI y en control en proceso (IPI/DUPRO).
- Pilling (ISO 12945-2): crítico en géneros de punto y mezclas con fibras sintéticas. Se incluye en FAI y preembarque (PSI).
- Solidez del color al lavado (ISO 105-C06), a la luz (ISO 105-B02) y al frote (ISO 105-X12): aplica a cualquier artículo teñido o estampado. Se verifica en FAI y PSI.
- Prueba de encogimiento textil (ISO 6330, ISO 5077): parámetro de alto riesgo en tejidos de algodón y mezclas. Se solicita en FAI y, si hay cambios de receta o proveedor, en IPI.
- Peso por unidad de superficie (g/m²) (ISO 3801): control básico de materia prima. Se comprueba en cada inspección entrante.
- Permeabilidad al aire (ISO 9237): relevante en tejidos técnicos, filtración y ropa deportiva.
- Resistencia a la tracción de hilos (ISO 2062): se solicita en hilados antes de tejeduría para validar la materia prima.
Respecto al momento de solicitud, los tipos de inspección FAI, IPI/DUPRO y PSI marcan los puntos de control naturales: la FAI valida el prototipo antes de producción en serie, la IPI/DUPRO detecta desviaciones durante el proceso y la PSI confirma la conformidad del lote antes del embarque.
Consejo profesional: Analiza el histórico de no conformidades de los últimos doce meses y ordena los ensayos por tasa de fallo. Concentra los controles más frecuentes en los dos o tres parámetros que generan el mayor número de reclamaciones: ese es tu plan de ensayos mínimo viable.
Normativa y acreditación que debes exigir en España
En España, la validez técnica de un informe de ensayo depende de dos condiciones: que el método aplicado esté referenciado en una norma UNE/EN/ISO reconocida y que el laboratorio esté acreditado por ENAC bajo la norma ISO/IEC 17025. Sin ambas condiciones, el informe puede ser cuestionado por clientes, auditores o autoridades de mercado.
Las normas más referenciadas en ensayos físico-mecánicos son las series ISO 13934, ISO 12947, ISO 12945, ISO 105 e ISO 6330, entre otras. Para ensayos relacionados con sustancias, el Reglamento REACH establece restricciones que condicionan qué parámetros químicos deben acompañar a los físicos; las especificaciones técnicas deben ajustarse a esta normativa desde la definición del producto.
Al seleccionar o auditar un laboratorio, solicita siempre:
- Certificado de acreditación ENAC vigente con fecha de última renovación.
- Alcance de acreditación detallado: verifica que el ensayo específico que necesitas está incluido, no solo la familia de normas.
- Modelo de informe con trazabilidad de muestra, código de equipo y referencia de calibración.
- Registros de calibración de los equipos utilizados en tu ensayo.
Flujo operativo: de la solicitud de ensayo al informe final
Un proceso bien definido elimina los tiempos muertos entre la decisión de ensayar y la recepción del informe. La supervisión de ensayos, el registro de muestras y el archivado de informes son responsabilidades formales del responsable de calidad, no tareas administrativas secundarias.
El flujo estándar consta de ocho pasos:
- Emisión de la ficha de solicitud de ensayo. Incluye: referencia de pedido, número de lote, punto de muestreo, normas aplicables, criterios de aceptación/rechazo, fecha límite y contacto técnico responsable.
- Identificación y etiquetado de muestras. Cada muestra recibe un código único vinculado al lote. Sin esta identificación, la trazabilidad del informe queda rota.
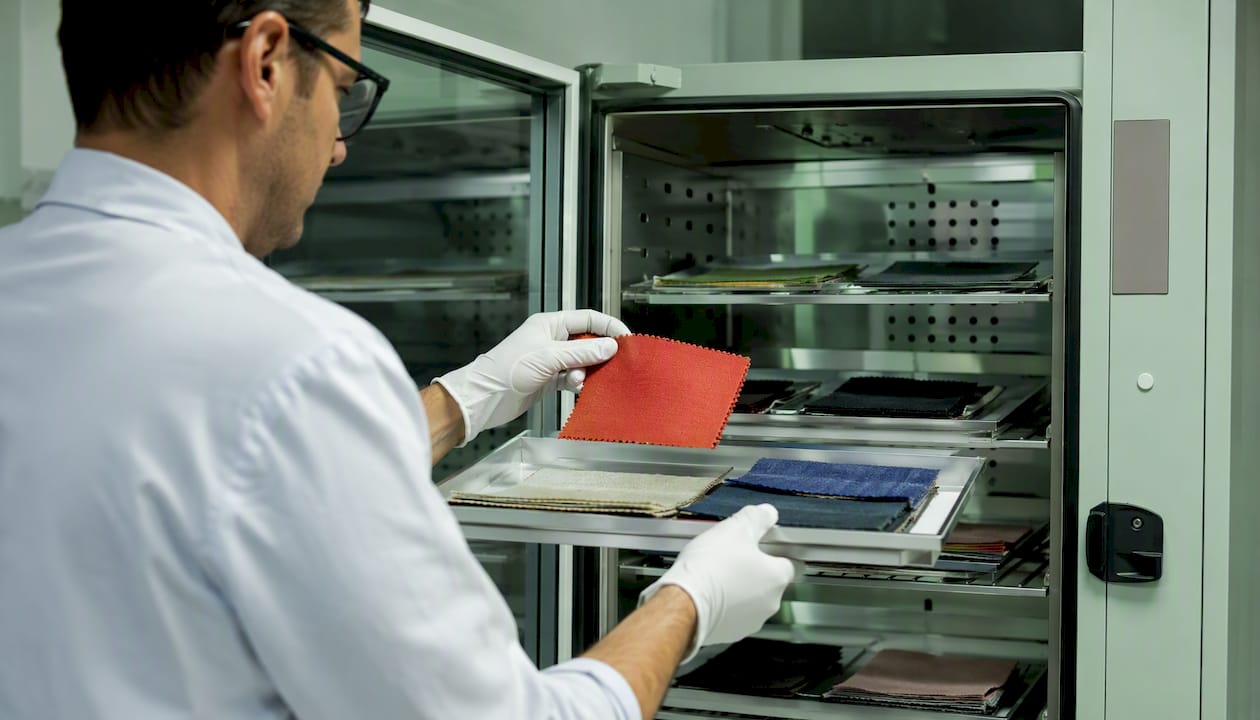
- Acondicionamiento previo. La mayoría de normas ISO exigen acondicionamiento a 20 ± 2 °C y 65 ± 4 % de humedad relativa durante al menos 24 horas antes del ensayo. Saltarse este paso invalida los resultados.
- Embalaje y transporte. Las muestras deben protegerse de humedad, luz y deformación mecánica durante el envío. Incluye la ficha de solicitud dentro del paquete.
- Recepción y registro en el laboratorio. El laboratorio confirma la recepción, verifica el estado de las muestras y asigna número de trabajo interno.
- Ejecución del ensayo según norma. El técnico aplica el método referenciado con el equipo calibrado. Cualquier desviación del método debe quedar documentada en el informe.
- Revisión y validación del informe. Verifica que el informe incluye: norma aplicada, equipo utilizado con código de calibración, condiciones ambientales, resultados con unidades e incertidumbre, y firma del técnico responsable.
- Archivado y registro en sistema. El informe se registra en el sistema de gestión vinculado al lote y al pedido. El archivo físico o digital debe conservarse según los plazos establecidos en tu procedimiento de calidad.
Consejo profesional: Incluye los criterios de aceptación y rechazo directamente en la ficha de solicitud. Cuando el laboratorio recibe límites claros, puede marcar automáticamente si el resultado es conforme o no, lo que acelera la decisión sin necesidad de consultas adicionales.
Para integrar estos controles en la producción, establece puntos de control en tres momentos: entrada de materia prima, postacabado y preembarque. Cada punto tiene su propio plan de muestreo y su conjunto de ensayos prioritarios.
¿Laboratorio externo o interno? Criterios para decidir
El criterio central es el coste total por ensayo, que incluye no solo la tarifa del laboratorio externo sino también el tiempo de espera, el coste de capital de los equipos propios y el coste del personal cualificado para operarlos.
| Dimensión | Laboratorio externo | Laboratorio interno |
|---|---|---|
| Norma aplicada | Acreditado ENAC/ISO 17025 para el ensayo específico | Requiere inversión en acreditación propia o uso sin acreditación formal |
| Acreditación | Disponible desde el primer ensayo | Proceso de acreditación de 12–24 meses y coste significativo |
| Plazo típico | 5–15 días hábiles según complejidad | 1–3 días para ensayos rutinarios una vez implantado |
| Coste relativo | Variable por ensayo; sin coste fijo de equipos | Alto coste inicial de equipos y calibración; bajo coste marginal a alto volumen |
| Mejor caso de uso | Ensayos puntuales, acreditación requerida, baja frecuencia | Ensayos de alta frecuencia, control en proceso, respuesta rápida |
El laboratorio externo es la opción predeterminada para ensayos que requieren acreditación ENAC, para parámetros que se solicitan pocas veces al año y para pruebas que exigen equipos de alto coste como espectrofotómetros o cámaras de envejecimiento. El laboratorio interno tiene sentido cuando el volumen de ensayos rutinarios (peso g/m², encogimiento básico, control de color visual) justifica la amortización del equipo en menos de dos años.
Un factor que se subestima con frecuencia es la confidencialidad. Si tus recetas de acabado o composiciones de fibra son información sensible, un laboratorio interno elimina el riesgo de exposición a terceros.
¿Qué equipos y condiciones de laboratorio debes supervisar?
Los resultados de un ensayo son tan fiables como el equipo que los genera y las condiciones en que se ejecutan. Cuando audites un laboratorio, ya sea externo o propio, verifica estos elementos con criterio técnico, no solo documental.
Los equipos habituales en un laboratorio físico-mecánico textil incluyen:
- Dinamómetros para tejidos e hilos (ensayos de tracción, rotura y desgarro).
- Aspe para determinación de título y longitud de hilo.
- Torsiómetros para medición de torsiones en hilados.
- Probadores de pilling (Martindale, ICI box).
- Espectrofotómetros para medición de color y solidez.
- Equipos de abrasión (Martindale, Wyzenbeek).
- Probadores de encogimiento con lavadoras y secadoras de laboratorio de ciclo controlado.
- Cámaras de envejecimiento por luz (xenón, UV) para solidez a la luz.
El laboratorio de materiales textiles de Eurecat y el laboratorio físico-mecánico de AITEX son referencias en España para verificar qué equipos y capacidades debe tener un laboratorio bien equipado.
Sobre calibración: cada equipo debe tener un programa de calibración documentado con periodicidad definida, trazabilidad a patrones nacionales o internacionales y registros actualizados. En una auditoría, pide el certificado de calibración vigente de cada equipo que se usará en tus ensayos y verifica que la fecha no ha vencido.
Las condiciones ambientales de ensayo son críticas. Una desviación de solo 5 puntos porcentuales en la humedad relativa puede alterar los resultados de resistencia a la tracción en fibras naturales de forma significativa.
Gestión de datos y trazabilidad: campos mínimos y buenas prácticas
Un registro de ensayo sin los campos correctos es inútil para una auditoría y peligroso para la trazabilidad. La planificación del laboratorio y el archivado de informes en soporte físico o digital son parte de las responsabilidades formales del responsable de calidad.
Cada registro de ensayo debe contener, como mínimo:
- Identificador único de muestra vinculado al lote de producción.
- Condiciones de muestreo (punto, operador, fecha).
- Norma aplicada y versión vigente.
- Código del equipo utilizado y referencia de su última calibración.
- Fecha de ensayo y condiciones ambientales durante la prueba.
- Resultado con unidades e incertidumbre de medida.
- Firma o código del técnico validador.
Para la gestión digital, un LIMS (sistema de gestión de información de laboratorio) o un ERP con módulo de calidad integrado permite centralizar estos registros, controlar versiones de documentos y gestionar el acceso por perfiles de usuario. La trazabilidad textil por lote se vuelve auditable cuando cada resultado está vinculado a su orden de producción y su proveedor de materia prima.
Los tiempos de retención de registros deben definirse en el procedimiento de calidad. Como referencia operativa, los informes de ensayo de producto terminado suelen conservarse entre tres y cinco años; los registros de calibración, mientras el equipo esté en servicio más un período adicional definido por la política interna.
Consejo profesional: Configura alertas automáticas de vencimiento de calibraciones y de fechas de conservación de muestras. Un equipo descalibrado que genera resultados durante semanas sin que nadie lo detecte puede invalidar retroactivamente lotes ya liberados.
¿Cómo integrar la gestión de ensayos con un ERP o QMS?
La integración entre el laboratorio y el sistema de gestión de la fábrica elimina el mayor cuello de botella operativo: la entrada manual de datos. Cuando los resultados de ensayo se transcriben a mano desde un informe en PDF a una hoja de cálculo, el error humano y el retraso son inevitables.
Un workflow integrado funciona así:
- La orden de producción genera automáticamente una ficha de solicitud de ensayo con los parámetros y normas definidos en la especificación del artículo.
- El laboratorio registra los resultados en el sistema (o los importa desde el LIMS mediante API).
- El ERP compara automáticamente los resultados contra los criterios de aceptación del artículo y marca el lote como conforme o abre una no conformidad.
- El responsable de calidad recibe una alerta y puede tomar la decisión de liberar, retener o rechazar el lote sin salir del sistema.
Los beneficios operativos son concretos: reducción del tiempo administrativo por ensayo, trazabilidad completa por lote desde materia prima hasta expedición, y generación de tendencias por proveedor o por parámetro para anticipar problemas antes de que se conviertan en devoluciones. El módulo QualityPlus de Datamonplus está diseñado específicamente para este flujo en fábricas textiles, con integración nativa entre producción, calidad y logística.
Para una integración efectiva entre laboratorio/LIMS y ERP, los datos que conviene exponer mediante API incluyen: identificador de muestra, resultado por parámetro con unidades, norma aplicada, estado de conformidad y referencia del informe. Con estos campos, el ERP puede automatizar el cierre del ciclo de calidad sin intervención manual.
Plazos y costes: qué factores debes tener en cuenta
Los plazos y costes de los ensayos físicos textiles varían más de lo que muchos responsables de calidad anticipan al planificar la producción. Conocer los factores que los condicionan permite negociar mejor y evitar retrasos que bloqueen expediciones.
Los factores que más influyen en el plazo son la complejidad del ensayo (los ensayos de solidez a la luz pueden requerir semanas de exposición), la necesidad de acondicionamiento previo, el volumen de muestras simultáneas y la carga de trabajo del laboratorio en ese momento. Un ensayo de resistencia a la rotura puede entregarse en 3–5 días hábiles; un ensayo completo de solidez del color con múltiples agentes puede superar los 15 días.
Solicitar siempre un desglose por parámetro y por norma aplicable permite comparar presupuestos de distintos laboratorios en igualdad de condiciones.
Cómo elegir y auditar un laboratorio en España
Elegir un laboratorio no es solo verificar que tiene acreditación ENAC. La acreditación confirma competencia general, pero no garantiza que ese laboratorio tenga experiencia específica en tu tipo de tejido o en el ensayo concreto que necesitas. Una auditoría técnica previa, aunque sea breve, protege la calidad de tus resultados.
Checklist de verificación antes de contratar un laboratorio:
- Alcance de acreditación ENAC: confirma que el ensayo específico (norma y método exacto) está incluido en el alcance, no solo la familia de normas.
- Experiencia en el ensayo: pregunta cuántos ensayos de ese tipo realizan al mes y si tienen experiencia con tu tipo de fibra o acabado.
- Equipos y calibración: solicita el listado de equipos disponibles para tu ensayo y los certificados de calibración vigentes.
- Control ambiental: verifica que la sala de acondicionamiento y ensayo tiene control de temperatura y humedad con registro continuo.
- Registro de control de pruebas (RCP): comprueba que existe un sistema de trazabilidad interna de muestras desde la recepción hasta el archivo del informe.
- Formato del informe: pide un modelo de informe real para verificar que incluye todos los campos que necesitas (norma, equipo, calibración, incertidumbre).
- Plazos y comunicación: confirma el plazo estándar y el canal de comunicación para consultas técnicas durante el ensayo.
En el plano contractual, define por escrito los plazos de entrega, el formato del informe, los derechos sobre los datos generados y las condiciones de confidencialidad si tus muestras contienen información sensible sobre composición o recetas.
Laboratorios de referencia en España con capacidades físico-mecánicas acreditadas incluyen AITEX y Eurecat. Para ensayos en la cadena de suministro con proveedores internacionales, QIMA ofrece servicios de ensayo físico aplicables a fibras, hilados y tejidos con cobertura global.
Qué hacer tras recibir los resultados: interpretación y acciones correctivas
Recibir el informe es el inicio del proceso de decisión, no el final. Un informe archivado sin análisis no aporta valor; un informe que genera una acción correctiva documentada sí lo hace.
El flujo de decisión tras recibir un informe sigue estos pasos:
- Valida la integridad del informe. Verifica que incluye norma aplicada, equipo con código de calibración vigente, condiciones ambientales y firma del técnico. Un informe con datos de calibración vencidos no es válido.
- Compara contra especificaciones. Coteja cada resultado con los criterios de aceptación definidos en la ficha técnica del artículo.
- Registra la conformidad o abre una no conformidad (NCR). Si todos los parámetros cumplen, libera el lote y archiva el informe vinculado al lote. Si algún parámetro falla, abre una NCR con referencia al lote, parámetro afectado y valor obtenido frente al límite.
- Ejecuta el CAPA si procede. Un CAPA (acción correctiva y preventiva) en tres pasos: contención inmediata (retener el lote o notificar al proveedor), análisis de causa raíz (¿fallo de proceso, de materia prima, de método de ensayo?) y medida correctiva con fecha de verificación.
- Comunica la decisión a compras y al proveedor. La comunicación debe ser formal, con referencia al informe y al lote, y debe incluir el plazo para la acción correctiva esperada.
La evaluación continua de proveedores basada en el histórico de no conformidades reduce incidencias y los costes asociados a devoluciones. Mantener ese histórico por proveedor y por parámetro es la base para decisiones de homologación y auditorías de fábrica.
Consejo profesional: Mantén un registro de no conformidades por proveedor actualizado y revísalo antes de cada campaña de compras. Un proveedor con tres NCR en el mismo parámetro en doce meses necesita una auditoría de proceso, no solo un nuevo ensayo.
La prevención cuesta menos que la corrección: una perspectiva directa
La industria textil lleva décadas tratando los ensayos físicos como un trámite de verificación final, algo que se hace para confirmar lo que ya se sabe o para cumplir un requisito contractual. Ese enfoque tiene un coste real: devoluciones, retrabajos, lotes retenidos en puerto y relaciones con clientes deterioradas por incidencias que podrían haberse detectado semanas antes.
La evidencia operativa apunta en una dirección clara: los controles preventivos en puntos críticos del proceso (entrada de materia prima, postacabado, preembarque) cuestan sistemáticamente menos que gestionar las consecuencias de un fallo detectado tarde. No porque los ensayos sean baratos, sino porque el coste de un ensayo en fase de prototipo es una fracción del coste de un rechazo en destino.
Lo que más se subestima no es el coste de los ensayos, sino el coste de la desorganización: fichas de solicitud incompletas que obligan a repetir pruebas, resultados archivados en hojas de cálculo sin vinculación al lote, calibraciones vencidas que invalidan retroactivamente resultados ya utilizados para liberar producción. Esos costes ocultos no aparecen en ninguna factura de laboratorio, pero sí en los márgenes.
Invertir en un proceso sistemático de gestión de ensayos, con especificaciones claras, muestreo planificado y registro digital integrado con la producción, no es un gasto de calidad. Es la palanca más directa para reducir el coste operativo total de la no calidad.
Datamonplus: gestión de ensayos integrada con tu producción textil
El mayor problema operativo en la gestión de ensayos físicos no es la falta de laboratorios acreditados: es la desconexión entre los resultados del laboratorio y el sistema de gestión de la fábrica. Cuando un informe llega en PDF y alguien lo transcribe manualmente a una hoja de cálculo, la trazabilidad se rompe y el tiempo de respuesta se alarga.
Datamonplus resuelve esa desconexión con su módulo QualityPlus, diseñado específicamente para fábricas textiles en España y con más de 40 años de trayectoria en el sector. Desde la orden de producción se genera automáticamente la ficha de solicitud de ensayo; los resultados se importan al sistema y se comparan contra las especificaciones del artículo sin intervención manual; las alertas de no conformidad llegan al responsable de calidad en tiempo real. La implementación entra en operación en menos de 90 días.
Si quieres ver cómo funciona este flujo aplicado a tu fábrica, consulta la guía sobre ERP textil completo o solicita una demostración directamente en Datamonplus.
Fuentes
Para profundizar en los aspectos normativos, de acreditación y de capacidades de laboratorio, estas son las fuentes directas que debes consultar:
- ECP2056_3 - ECP Documento publicado (INCUAL)
- Laboratorio físico-mecánico (AITEX)
- Ensayos físicos de textiles: Fibras, hilados e hilos - QIMA
- Control de calidad en la industria textil (Pro QC)
Recomendación
DatamonPlus
Deja de perseguir datos por Excel
Control de producción, calidad y costes en tiempo real, montado sobre 40 años de fábricas textiles.
Agendar demo